Blog

  • PLA não gruda na mesa? Checklist para investigar a primeira camada

    PLA não gruda na mesa? Checklist para investigar a primeira camada

    Você inicia uma impressão em PLA e, antes de o modelo ganhar altura, as linhas da primeira camada começam a se soltar da mesa. É tentador mexer em várias configurações de uma vez, mas isso pode esconder a causa. A adesão depende de uma combinação: superfície, limpeza, calibração, temperatura, material, geometria e condições da impressora.

    Este checklist organiza as verificações em uma sequência simples. Faça uma mudança por vez e siga o manual da sua impressora e da chapa utilizada. As instruções variam entre fabricantes e superfícies; não existe um produto de limpeza ou ajuste universal para todas as máquinas.

    Antes de alterar configurações

    Observe a primeira camada e identifique o sintoma. O filamento não sai? A linha sai, mas fica redonda e solta? As linhas grudam no início e descolam depois? O problema acontece em toda a mesa ou apenas em uma região? Essas diferenças ajudam a priorizar os testes.

    Se o bico estiver raspando, a chapa estiver danificada ou houver risco de colisão, pare a impressão e consulte o manual antes de continuar. Não tente compensar uma falha de adesão aproximando o bico indiscriminadamente: uma distância pequena demais pode impedir a extrusão, danificar a superfície ou causar aderência excessiva.

    Checklist passo a passo

    1. Confirme o material e o perfil selecionado

    Verifique se o fatiador está usando o perfil de PLA correto para o filamento e para a impressora. Material incorreto, perfil incompatível, diâmetro errado ou temperatura fora da faixa indicada podem afetar a primeira camada.

    Confira as recomendações do fabricante do filamento e da impressora. Evite copiar temperaturas de outro rolo ou de um tutorial sem confirmar que se aplicam à sua combinação.

    2. Inspecione a superfície de impressão

    Confirme qual chapa está instalada e se ela é indicada para PLA na sua impressora. Superfícies lisas, texturizadas e revestimentos especiais têm instruções de manutenção diferentes. Verifique também se a chapa está encaixada corretamente, sem resíduos, cola acumulada, riscos profundos ou áreas descascadas.

    Se o problema ocorre sempre na mesma região, veja se há sujeira localizada, dano, desnível ou uma área com desgaste. Use o procedimento de limpeza indicado pelo fabricante da chapa. A documentação Prusa, por exemplo, tem orientações específicas para suas superfícies e alerta que certas chapas precisam de cuidados próprios; isso não substitui o manual da superfície usada na sua máquina.

    3. Limpe conforme o manual da sua chapa

    Gordura dos dedos e resíduos podem reduzir a aderência. Limpe a superfície apenas com o método recomendado para aquele material. Um produto adequado para uma chapa pode danificar outra ou deixar resíduos.

    Deixe a chapa secar completamente, recoloque-a conforme as instruções e evite tocar na área de impressão. Não aplique solventes, abrasivos ou adesivos por tentativa sem verificar a compatibilidade.

    4. Verifique a calibração e a distância do bico

    Uma primeira camada muito alta tende a formar linhas arredondadas e pouco unidas à mesa. Se o bico estiver muito baixo, o filamento pode não conseguir sair corretamente, raspar ou ficar excessivamente comprimido. A altura correta e o método de ajuste dependem do sistema de calibração da impressora.

    Execute o procedimento oficial de nivelamento ou calibração da primeira camada. Em máquinas com ajuste automático, confirme que a rotina foi concluída e que não há resíduos na ponta do bico ou na superfície que interfiram na medição. Se a primeira camada estiver correta em uma região, mas falhar em outra, investigue nivelamento, planicidade, instalação da chapa ou problemas mecânicos, em vez de alterar o Z global repetidamente.

    5. Observe o formato das linhas

    Durante uma pequena impressão de teste, observe como o filamento se deposita:

    • Linha redonda, solta ou com espaços entre linhas: o bico pode estar alto, a superfície pode estar contaminada ou o perfil pode estar inadequado.
    • Linha muito esmagada, raspada ou quase sem material: o bico pode estar baixo demais ou a extrusão pode estar limitada.
    • Uma parte da mesa funciona e outra não: confira nivelamento, assentamento da chapa e diferenças na superfície.
    • A primeira camada começa bem, mas descola depois: verifique resfriamento, correntes de ar, geometria da base e configurações do perfil.

    Esses sinais são pistas, não diagnósticos definitivos. Compare com as imagens e instruções de calibração do fabricante da sua impressora.

    6. Confira temperatura e ventilação

    Use os valores iniciais recomendados para aquele filamento e impressora. Temperatura do bico, temperatura da mesa e ventilador da peça influenciam a adesão, mas os ajustes corretos não são os mesmos para todas as combinações.

    Se a primeira camada solta logo no começo, confirme primeiro o perfil e a calibração. Depois, se necessário, faça um teste pequeno alterando apenas um parâmetro dentro da faixa indicada pelo fabricante. Evite aumentar temperaturas de forma ampla ou desligar ventoinhas sem considerar o restante da impressão.

    7. Revise a geometria e o posicionamento do modelo

    Peças com área de contato pequena, pontas finas ou cantos estreitos podem se soltar com mais facilidade. No fatiador, verifique se a base está plana sobre a mesa, se há partes suspensas involuntariamente e se a orientação escolhida oferece apoio suficiente.

    Para modelos compatíveis, uma borda (brim) pode aumentar a área de contato. Use essa opção quando fizer sentido para a peça e confirme que a remoção posterior não prejudicará o acabamento. Ela não corrige sujeira, calibração incorreta ou uma superfície incompatível.

    8. Teste uma impressão simples

    Depois das verificações, imprima um quadrado ou objeto de teste de primeira camada recomendado pelo fabricante. Observe a peça inteira e anote a superfície, o perfil e as alterações feitas. Se o problema persistir, isso torna mais fácil comparar resultados e pedir ajuda com informações úteis.

    Como interpretar o momento em que a falha aparece

    • O filamento não sai ou sai em falhas desde o início: verifique carregamento, bico, extrusor, temperatura configurada e obstruções possíveis.
    • As linhas saem, mas não aderem: comece pela limpeza, compatibilidade da superfície e calibração da primeira camada.
    • A falha se concentra em um canto ou área: confira assentamento da chapa, nivelamento e condição local da superfície.
    • A peça descola depois de algumas camadas: investigue resfriamento, correntes de ar, área de contato e tensões na geometria.
    • Uma impressão de teste funciona e o modelo falha: confira orientação, base, brim e configurações específicas do fatiamento.

    Perguntas frequentes

    Posso usar álcool isopropílico em qualquer mesa?

    Não presuma isso. A compatibilidade e o método de limpeza dependem do tipo de chapa e do revestimento. Consulte as instruções do fabricante antes de aplicar qualquer produto.

    Devo aproximar mais o bico quando o PLA não gruda?

    Apenas se a calibração indicar que a primeira camada está alta e o procedimento da impressora permitir esse ajuste. Bico baixo demais pode bloquear a extrusão, danificar a superfície ou causar aderência excessiva. Siga a calibração oficial e observe as linhas de teste.

    Cola ou spray resolve o problema?

    Pode ser indicado em algumas superfícies e materiais, mas não é uma solução universal. Verifique primeiro se o fabricante da impressora recomenda algum agente para aquela chapa e aplicação. Não use produtos que possam contaminar ou danificar a superfície.

    Por que o PLA gruda em uma parte da mesa e em outra não?

    Isso pode ocorrer por sujeira localizada, desgaste, chapa mal encaixada, variações de nivelamento ou diferenças mecânicas. Se limpeza e calibração recomendadas não resolverem, consulte o suporte do fabricante em vez de compensar tudo com ajustes do bico.

    Preciso alterar a temperatura da mesa?

    Comece pelo perfil recomendado pelo fabricante do filamento e da impressora. Se for necessário testar outro valor, faça uma alteração pequena por vez e compare com uma impressão de referência. A faixa adequada varia por produto e equipamento.

    Conclusão

    Quando o PLA não gruda na mesa, investigue de forma ordenada: perfil e material, chapa, limpeza, calibração, formato da primeira camada, temperatura e geometria. Faça uma mudança por vez e use as orientações da sua impressora e da superfície instalada. Assim, você evita ajustes excessivos e encontra a causa com mais clareza.

    Transparência: este guia reúne orientações técnicas de fabricantes; não representa um teste prático de produtos de limpeza ou acessórios. Alguns links do site podem ser de afiliado. Se você comprar por eles, o YG Indica pode receber uma comissão, sem custo adicional para você.
    Fontes técnicas

  • Voolt3D Velvet ou Elegoo Rapid PLA+: qual filamento escolher?

    Voolt3D Velvet ou Elegoo Rapid PLA+: qual filamento escolher?

    Ao escolher um PLA para a Bambu Lab A1 ou A1 Mini, dois anúncios podem chamar atenção por motivos diferentes: o acabamento Velvet da Voolt3D e a proposta de impressão rápida do Elegoo Rapid PLA+. Mas qual faz mais sentido para o seu tipo de peça?

    A resposta depende do que você prioriza. O Velvet destaca a aparência semi-fosca e aveludada; a Elegoo anuncia o Rapid PLA+ para trabalhar em uma faixa ampla de velocidades, desde que a impressora e o perfil permitam. Nenhum nome comercial, sozinho, garante um resultado específico na sua máquina.

    Transparência: este conteúdo contém links de afiliado. O YG Indica pode receber comissão por compras qualificadas, sem custo adicional para você. Esta é uma comparação de fichas e propostas dos fabricantes, não um ensaio lado a lado. Leonardo, do YG Indica, relata experiência positiva de uso com o PLA Voolt3D Preto Velvet; isso é uma experiência individual e não representa todos os lotes ou impressoras.

    • Voolt3D Velvet: considere quando o acabamento visual mais fosco e aveludado é importante. A Voolt3D anuncia vazão volumétrica de até 25 mm³/s para o produto consultado e recomenda calibração.
    • Elegoo Rapid PLA+: pode interessar a quem quer testar fluxos mais altos. A Elegoo divulga velocidade de até 600 mm/s para a linha, mas isso não significa que qualquer impressora imprimirá nessa velocidade com qualidade.
    • Na Bambu Lab A1 e A1 Mini: ambos são filamentos PLA de 1,75 mm; confirme a variante exata, use um perfil adequado e faça uma impressão de teste. A capacidade do hotend, o bico e os parâmetros do fatiador também limitam o fluxo.

    Comparação rápida

    O que compararVoolt3D Preto Velvet High SpeedElegoo Rapid PLA+
    Proposta principalAcabamento semi-fosco e aveludadoPLA+ com proposta de impressão rápida
    Diâmetro informado1,75 mm1,75 mm
    Parâmetros publicados190–230 °C no bico; 50–70 °C na mesa; até 25 mm³/s200–230 °C no bico; 40–60 °C na mesa; faixa anunciada de 30–600 mm/s
    Compatibilidade de velocidadeA marca declara uso em impressoras convencionais e high speedA Elegoo indica impressoras FDM de 1,75 mm e cita condições específicas para a linha Neptune
    Carretel e AMS LiteHá versões com furo de 49 mm e 51 mm; a Voolt3D informa compatibilidade direta para a de 51 mm e adaptador para a antigaConfira dimensões e alimentação do carretel do anúncio; não presuma compatibilidade de qualquer bobina sem adaptação

    Os parâmetros acima são informações publicadas pelos fabricantes e devem ser reconfirmados para a cor, variante e lote do anúncio. Temperatura e velocidade são pontos de partida, não uma receita universal. Além disso, mm/s e mm³/s medem grandezas diferentes: não use os dois números como um ranking de rapidez.

    O que muda no acabamento?

    A Voolt3D descreve a linha Velvet como um PLA de acabamento aveludado, com menor percepção das linhas entre camadas. Essa proposta pode ser interessante em peças decorativas, miniaturas, organizadores e objetos em que a aparência da superfície tenha peso na escolha.

    O efeito final ainda depende da geometria, da altura de camada, da orientação, da iluminação e dos ajustes de impressão. “Linhas menos visíveis” não significa camadas invisíveis. Se o acabamento for decisivo, imprima uma amostra com a sua impressora antes de iniciar uma peça grande.

    A Elegoo posiciona o Rapid PLA+ sobretudo como um filamento para impressão rápida e divulga características de resistência e adesão entre camadas. Essas são alegações do fabricante; não fizemos medições independentes para confirmar desempenho comparativo ou resistência.

    “Até 600 mm/s” funciona na A1 ou na A1 Mini?

    Não necessariamente. A velocidade máxima publicada para um filamento não equivale à velocidade que toda impressora consegue manter em qualquer modelo. O resultado depende, entre outros fatores, do fluxo volumétrico suportado pelo hotend, do diâmetro do bico, da altura e largura de camada, da temperatura, da aceleração e da geometria da peça.

    A própria Elegoo associa velocidades específicas a suas impressoras Neptune. Na A1 ou A1 Mini, trate a velocidade anunciada como referência da linha, não como promessa de que a sua impressão chegará a 600 mm/s. Comece com um perfil estável, faça testes graduais e observe sinais de subextrusão, falhas de adesão e perda de acabamento.

    Para o Voolt3D, a fabricante publica vazão de até 25 mm³/s para o Velvet consultado. Esse número também não elimina o limite do hotend. O valor adequado depende da combinação de filamento, bico, temperatura e perfil.

    Compatibilidade do carretel com o AMS Lite

    Se você usa AMS Lite, não confira apenas o diâmetro do filamento: observe também as dimensões do carretel e o caminho de alimentação. A página oficial da Voolt3D informa que há carretéis Velvet antigos com furo de 49 mm e modelos novos com 51 mm. Segundo a marca, a versão de 51 mm é compatível com o AMS Lite; para alguns carretéis antigos, ela oferece um adaptador.

    Como anúncios podem misturar fotos de diferentes lotes, confirme com o vendedor qual modelo de carretel será enviado. Se pretende usar o filamento fora do AMS Lite, verifique se o suporte da sua impressora acomoda a bobina. Veja também nosso guia de compatibilidade do AMS Lite.

    Qual escolher para cada tipo de uso?

    O Voolt3D Velvet pode fazer mais sentido se…

    • Você prioriza uma superfície com aparência mais fosca e aveludada.
    • A peça é decorativa ou será exibida.
    • Já conhece o material ou aceita calibrar uma nova cor e lote.
    • Confirmou que o carretel é compatível com seu suporte ou AMS Lite.

    O Elegoo Rapid PLA+ pode fazer mais sentido se…

    • Você quer avaliar um PLA anunciado para fluxos mais altos.
    • O preço total, a cor e a disponibilidade estão competitivos no anúncio específico.
    • Está disposto a testar e ajustar o perfil para a sua impressora.
    • Confirmou que o produto é realmente Rapid PLA+ e não outra variante com nome parecido.

    Quando comparar outros materiais ou opções

    Se a peça precisa suportar calor elevado, esforço mecânico ou exposição externa prolongada, compare outros materiais e os requisitos da aplicação. Para velocidade padrão, considere também preço por quilo, cor, facilidade de obter um perfil e avaliações recentes do anúncio. O filamento não compensa uma calibração incorreta ou os limites da máquina.

    Checklist antes de comprar

    1. Confira se o anúncio é do Velvet High Speed ou do Rapid PLA+ e se a cor e o peso correspondem ao que você quer.
    2. Compare preço final com frete e prazo; valores e estoque mudam.
    3. Leia avaliações recentes do anúncio e confira a reputação do vendedor.
    4. Se usa AMS Lite, confirme dimensões do carretel e eventual necessidade de adaptador.
    5. Consulte os parâmetros da variante e da cor específicas; não copie configurações de outro PLA sem testar.
    6. Faça uma peça curta de teste antes de imprimir um trabalho longo ou importante.

    Veredito: Voolt3D Velvet ou Elegoo Rapid PLA+?

    Escolha pela necessidade principal: o Voolt3D Velvet tem uma proposta estética mais marcada; o Elegoo Rapid PLA+ enfatiza a possibilidade de trabalhar com velocidades maiores em um conjunto compatível. Para ambos, o resultado real depende da impressora, do perfil e do anúncio exato.

    Consultar ofertas no Mercado Livre:

    Veja preço, frete, vendedor, variante e disponibilidade diretamente na loja antes de decidir. Para mais detalhes, leia a análise do Elegoo Rapid PLA e a análise do Voolt3D Preto Velvet.

    Continue nos guias sobre PLA ou PETG e o que conferir antes de acelerar o PLA High Speed.

    Perguntas frequentes

    Qual filamento imprime mais rápido: Voolt3D Velvet ou Elegoo Rapid PLA+?

    Os dois fabricantes apresentam suas linhas como adequadas à impressão rápida. A Elegoo anuncia até 600 mm/s para Rapid PLA+, enquanto a Voolt3D publica até 25 mm³/s de vazão volumétrica para o Velvet consultado. Essas unidades e condições não são equivalentes e não permitem concluir, sem teste controlado, qual será mais rápido na mesma impressora.

    Posso usar os dois na Bambu Lab A1 ou A1 Mini?

    Os produtos são PLA de 1,75 mm, mas confirme a configuração do anúncio, o perfil e o carretel. Se usar AMS Lite, confira as dimensões da bobina e siga as instruções do fabricante.

    O Voolt3D Velvet esconde todas as linhas de camada?

    Não. A Voolt3D apresenta o acabamento como aveludado e menos marcado, mas a visibilidade das camadas continua dependendo das configurações, da peça e da iluminação.

    A A1 consegue imprimir o Elegoo Rapid PLA+ a 600 mm/s?

    Não é possível afirmar isso apenas pela velocidade anunciada para o filamento. O desempenho depende dos limites da impressora, do hotend, do bico, do fatiamento e da peça. Use um perfil compatível e aumente a velocidade gradualmente.

    Preciso secar esses filamentos antes de usar?

    Siga as recomendações de armazenamento e secagem do fabricante da variante comprada. Se perceber alterações de extrusão, investigue também umidade, perfil, temperatura e alimentação antes de concluir que há defeito.

    Fontes e método editorial

    O YG Indica não realizou um ensaio comparativo padronizado entre os dois filamentos. Relatos pessoais e dados de fabricante não são garantia de desempenho em todas as máquinas. Preços, condições, disponibilidade, variantes e dados dos anúncios podem mudar. Confira as informações atualizadas na loja.

  • Bico 0,2 mm na Bambu Lab A1: quando vale a pena?

    Bico 0,2 mm na Bambu Lab A1: quando vale a pena?

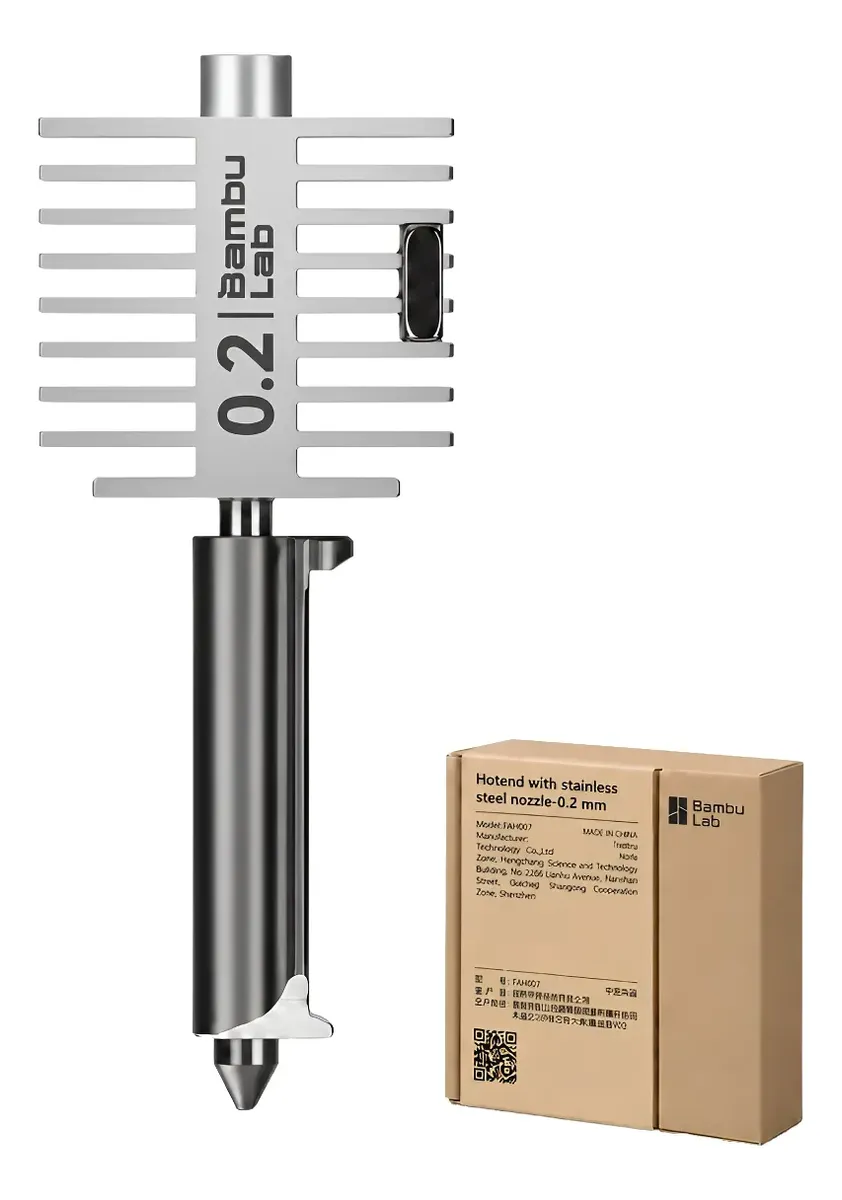
    O bico de 0,2 mm pode ajudar a reproduzir letras pequenas, detalhes finos e paredes estreitas em uma impressora Bambu Lab A1 ou A1 Mini. Mas ele não é uma atualização universal de qualidade: a abertura menor muda a velocidade, o tipo de detalhe que a máquina consegue formar e a tolerância a partículas no filamento.

    Este guia explica quando considerar o hotend de 0,2 mm cadastrado no YG Indica e o que ajustar antes de imprimir. As recomendações de compatibilidade e manutenção devem ser conferidas nas instruções oficiais do modelo.

    O que muda do bico 0,4 mm para o 0,2 mm?

    O diâmetro do bico influencia a largura de linha que pode ser extrudada. Uma abertura de 0,2 mm permite trabalhar com linhas mais estreitas que a configuração comum de 0,4 mm, o que pode ajudar em recursos pequenos e detalhes visuais. A Bambu Lab lista o 0,4 mm como bico incluído na A1 e o 0,2 mm como opção compatível.

    A abertura menor também reduz o fluxo de material possível por passagem. Assim, um objeto que ocupa a mesma altura e volume pode levar mais tempo para ser concluído, e a resistência entre camadas pode mudar. A fabricante observa que muitas impressões com bico de 0,2 mm podem ter menor resistência que impressões feitas com bicos de 0,4 mm ou 0,6 mm. Isso não significa que toda peça ficará frágil: geometria, orientação, material e parâmetros também contam.

    Quando vale testar 0,2 mm?

    • Textos em relevo ou gravados em peças pequenas.
    • Miniaturas, ornamentos e elementos com linhas estreitas.
    • Peças em que o acabamento de detalhes importa mais que o tempo de máquina.
    • Modelos com canais ou pontas pequenas que não aparecem bem com o bico maior.

    Para suportes, gabaritos, organizadores e peças funcionais maiores, o bico padrão de 0,4 mm costuma ser mais versátil. Para priorizar vazão ou reduzir tempo em modelos grandes, um bico mais largo pode fazer mais sentido. O tamanho correto depende do desenho, da finalidade e do equilíbrio entre detalhe, tempo e resistência.

    O fatiador também precisa saber qual bico está instalado

    Depois de instalar o hotend, selecione o diâmetro correspondente no perfil da impressora e escolha um perfil de processo adequado no fatiador. As larguras de linha e alturas de camada precisam respeitar o bico escolhido. Um perfil de 0,4 mm usado sem alteração com um bico de 0,2 mm pode produzir resultados ruins ou causar problemas de extrusão.

    Faça uma impressão pequena de teste antes de iniciar uma peça longa. Observe se as linhas aderem umas às outras, se os detalhes aparecem e se há falhas de extrusão. Ajuste uma variável por vez e use as recomendações atualizadas do fabricante para o software e a versão da impressora.

    Atenção a entupimentos e materiais abrasivos

    Um bico de menor diâmetro é menos tolerante a partículas grandes ou contaminantes. A Bambu Lab alerta que filamentos com fibras de carbono, fibras de vidro, partículas metálicas ou outros sólidos inorgânicos podem entupir bicos de 0,2 mm. Para esses materiais, consulte a ficha do filamento e a recomendação de bico; não force a impressão se a combinação não for indicada.

    A fabricante também explica que entupimentos em bicos de 0,2 mm podem ser mais difíceis de desobstruir. Se o fluxo diminuir, surgirem falhas repetidas ou o filamento deixar de sair, pause a impressão e siga o procedimento de manutenção específico da A1/A1 Mini. Evite improvisar ferramentas ou temperaturas diferentes do procedimento oficial.

    Compatibilidade antes da compra

    O produto citado neste guia é um hotend de 0,2 mm destinado à série A1. Confira se o anúncio especifica A1 e A1 Mini, se é original ou compatível, e qual versão está sendo vendida. A montagem pode depender do modelo e da revisão; siga as instruções fornecidas com a peça e desligue a impressora antes de iniciar qualquer manutenção.

    Confira a página oficial da Bambu Lab A1, a seção de perguntas sobre bicos de 0,2 mm e o procedimento de desobstrução para A1/A1 Mini. Os links do fabricante podem mudar conforme a região e a versão do produto.

    Checklist antes de escolher

    1. Identifique os detalhes que o bico atual não consegue reproduzir no seu modelo.
    2. Compare se o ganho esperado compensa a impressão potencialmente mais lenta.
    3. Verifique material e presença de fibras ou partículas abrasivas.
    4. Confirme compatibilidade, versão e conteúdo do hotend anunciado.
    5. Prepare o perfil correto no fatiador e faça um teste curto.
    6. Consulte o manual antes de desmontar, instalar ou desentupir o hotend.

    Conclusão

    O bico de 0,2 mm é uma ferramenta para casos específicos: detalhes pequenos e linhas estreitas em que a aparência importa mais que a velocidade. Para uso geral, o bico de 0,4 mm continua sendo uma opção equilibrada. Antes de comprar, confira compatibilidade com sua A1/A1 Mini e o material que imprime; depois, ajuste o perfil e valide com uma peça de teste.

    Veja o hotend Bambu Lab A1/A1 Mini de 0,2 mm cadastrado no YG Indica e confira as informações e condições atuais do anúncio na loja.

    Perguntas frequentes

    O bico de 0,2 mm deixa qualquer impressão mais detalhada?

    Não automaticamente. Ele pode ajudar em detalhes que dependem de linhas mais estreitas, mas o modelo, o fatiador, o material e a calibração continuam importantes.

    O bico de 0,2 mm é mais rápido?

    Em geral, não é escolhido para velocidade. Seu fluxo por passagem é menor e muitas peças podem levar mais tempo que com um bico maior.

    Posso imprimir filamento com fibra de carbono?

    A Bambu Lab alerta que fibras e outras partículas sólidas podem entupir um bico de 0,2 mm. Confira a recomendação do material e do fabricante antes de tentar.

    Preciso alterar algo no Bambu Studio?

    Sim. Selecione o diâmetro instalado e um perfil compatível com esse hotend. Consulte as instruções atuais do fatiador e faça uma impressão de teste.

    Transparência: alguns links desta página podem ser links de afiliado. O YG Indica pode receber comissão por compras qualificadas, sem custo adicional para você. O conteúdo resume especificações e orientações públicas do fabricante; não é um teste de bancada do hotend.

  • PLA High Speed: o que conferir na impressora antes de aumentar a velocidade?

    PLA High Speed: o que conferir na impressora antes de aumentar a velocidade?

    O rótulo “High Speed” chama a atenção de quem quer reduzir o tempo de impressão. Mas ele não significa que qualquer impressora, bico ou perfil conseguirá imprimir o filamento na velocidade anunciada. O resultado depende do conjunto: material, hotend, vazão volumétrica, geometria da peça, resfriamento, aceleração e configurações do fatiador.

    Neste checklist, veja o que conferir antes de aumentar a velocidade. A ideia é evitar subextrusão, perda de acabamento e peças fracas por forçar um limite que a combinação de equipamento e filamento não alcança.

    Velocidade linear não conta toda a história

    A velocidade de impressão costuma ser indicada em milímetros por segundo (mm/s), mas o hotend precisa derreter e empurrar um volume de plástico por segundo. Esse fluxo volumétrico é medido em mm³/s. Uma linha mais larga ou uma camada mais alta exige mais material em cada milímetro percorrido; por isso, duas impressões na mesma velocidade linear podem exigir vazões bem diferentes.

    A documentação da Prusa explica que o fatiador aplica limites por tipo de movimento, vazão máxima, resfriamento e tempo mínimo de camada. O limite efetivo é o mais restritivo. A Bambu Lab também destaca a vazão volumétrica como um dos fatores para entender a velocidade real de impressão. Portanto, a velocidade máxima do cabeçote, sozinha, não garante que o material será extrudado corretamente.

    Checklist antes de acelerar

    1. Confira a ficha técnica do filamento específico

    Procure no carretel ou na página oficial a faixa de temperatura recomendada, diâmetro, compatibilidade e velocidade de impressão sugerida. “PLA High Speed” pode indicar uma formulação pensada para fluir melhor em certas condições; compare as instruções daquele fabricante e daquela variante, não apenas a descrição genérica do PLA.

    Por exemplo, a Elegoo apresenta o Rapid PLA+ com indicação de impressão de até 600 mm/s. Esse é um valor informado pelo fabricante para o material, não uma promessa de que todo modelo impresso, impressora e perfil chegará a essa velocidade com a mesma qualidade. Confirme as condições e a compatibilidade antes de usar o número como ajuste.

    2. Identifique o limite do hotend e do bico

    O hotend precisa transferir calor suficiente ao filamento em movimento. Se a vazão solicitada exceder a capacidade de fusão, o material pode sair de forma irregular mesmo que o motor e o cabeçote consigam se mover mais rápido. O bico, o diâmetro, a temperatura e o desenho do hotend alteram esse limite.

    Use a especificação do fabricante da impressora para seu hotend e configuração atual. Não transfira valores de uma máquina para outra, nem de um bico padrão para um bico de alto fluxo sem verificar se todo o conjunto é compatível.

    3. Verifique a vazão volumétrica no fatiador

    Procure a opção de vazão máxima ou Maximum Volumetric Speed (MVS) no perfil do filamento e/ou da impressora. Alguns fatiadores permitem visualizar o fluxo volumétrico no preview depois de fatiar. Isso ajuda a encontrar regiões em que o modelo pede mais material do que o perfil permite.

    A Prusa recomenda começar de forma conservadora e aumentar gradualmente, pois o valor adequado depende tanto do hotend quanto do filamento. A Bambu Studio oferece teste de Max Flowrate para estimar o máximo do filamento naquela configuração. Um resultado de calibração vale para a combinação testada — filamento, temperatura, bico e hotend — e deve ser validado com uma impressão real.

    4. Confirme temperatura e resfriamento

    Em algumas situações, aumentar a velocidade exige ajuste de temperatura para que o material derreta a tempo. Mas elevar a temperatura sem critério pode mudar a aparência, o stringing, as pontes e os detalhes. Comece pela faixa publicada pelo fabricante do material e pelo perfil compatível com a sua impressora.

    Confira também a ventilação e o tempo mínimo de camada. Peças pequenas podem exigir redução de velocidade para resfriar, mesmo quando a vazão máxima ainda não foi atingida. Pontes, balanços e perímetros externos podem obedecer a limites diferentes do preenchimento.

    5. Observe aceleração e o tipo de movimento

    Uma impressora pode anunciar uma velocidade máxima que só alcança em trajetos longos. Em peças pequenas, com muitas curvas e mudanças de direção, aceleração, jerk ou controle de movimento podem impedir que ela atinja esse valor durante boa parte da impressão.

    Perímetros externos, preenchimento, pontes e primeira camada também podem ter velocidades distintas. Não é necessário aumentar tudo de uma vez: mantenha a primeira camada e os perímetros de acabamento nos valores recomendados enquanto testa uma mudança controlada em uma área menos visível.

    6. Faça um teste e inspecione os sinais de limite

    Aumente uma variável por vez e imprima um modelo de teste pequeno. Procure:

    • Falhas ou trechos finos na extrusão, que podem indicar subextrusão.
    • Estalos, cliques ou perda de passos no extrusor.
    • Linhas que não se unem bem e camadas com adesão fraca.
    • Mudanças de brilho ou textura entre regiões da peça.
    • Cantos com ringing, ghosting ou perda de definição.
    • Pontes e saliências piorando por falta de resfriamento.

    Esses sintomas têm várias causas possíveis. Verifique também umidade do filamento, bico parcialmente obstruído, tensão do extrusor, calibração de fluxo e qualidade do perfil antes de concluir que a velocidade é o único problema.

    Checklist resumido

    Antes de imprimir PLA High Speed, confirme:

    • A ficha do filamento e a velocidade indicada para aquela variante.
    • Os limites documentados para seu hotend, bico e impressora.
    • A vazão máxima configurada no perfil do material e da máquina.
    • Temperatura, ventilação e tempo mínimo de camada adequados.
    • Os limites diferentes para paredes, preenchimento, pontes e primeira camada.
    • Uma calibração ou teste progressivo com o filamento que será usado.
    • A qualidade e a adesão entre camadas antes de adotar o novo perfil.

    Exemplos do catálogo YG Indica

    Para comparar filamentos do catálogo, consulte a ficha do PLA Voolt3D Velvet e a do PLA Elegoo Rapid branco. Leia as especificações de cada variante e confirme preço, disponibilidade e condições na página atual da oferta.

    Veja também a análise do PLA Voolt3D Preto Velvet, que reúne especificações, relatos disponíveis e a experiência pessoal informada no artigo. Para recomendações e limites definitivos, consulte a documentação oficial da sua impressora e do filamento.

    Perguntas frequentes

    PLA High Speed pode ser usado em impressora comum?

    Em muitos casos, sim, se o fabricante indicar compatibilidade com impressoras FDM comuns. Isso não significa que a máquina imprimirá no topo da faixa divulgada. Comece pelo perfil indicado e respeite o limite de vazão do hotend e do material.

    Se a impressora anuncia 500 mm/s, devo colocar esse valor no fatiador?

    Não necessariamente. A velocidade final depende também da vazão volumétrica, da aceleração, da geometria, do resfriamento e dos limites do filamento. O número divulgado pela impressora não representa a velocidade garantida em todas as partes de todos os modelos.

    Aumentar a temperatura sempre permite imprimir mais rápido?

    Não. Temperatura e vazão se relacionam, mas a regulagem precisa seguir os dados do material e ser validada em teste. Temperatura inadequada pode causar defeitos de acabamento, fios, detalhes ruins ou adesão entre camadas insuficiente.

    Como sei se ultrapassei o limite de vazão?

    Subextrusão, linhas inconsistentes, estalos no extrusor ou baixa adesão entre camadas podem ser sinais. Use a pré-visualização do fatiador e um teste de vazão, e investigue também outras causas antes de ajustar o perfil.

    Conclusão

    O melhor caminho para aproveitar um PLA High Speed é conferir as especificações do filamento, o limite do conjunto hotend/bico e a vazão configurada, depois fazer testes progressivos. “High Speed” descreve uma capacidade potencial do material em condições compatíveis; a velocidade segura e útil é determinada pelo elo mais limitante entre filamento, impressora e perfil.

    Transparência: alguns links deste artigo podem ser links de afiliado. Se você comprar por eles, o YG Indica pode receber uma comissão, sem custo adicional para você. Isso não altera os critérios técnicos apresentados. Preços, condições e disponibilidade podem mudar.
    Fontes técnicas

  • AMS Lite Bambu Lab: compatibilidade, 4 cores e o que avaliar

    AMS Lite Bambu Lab: compatibilidade, 4 cores e o que avaliar

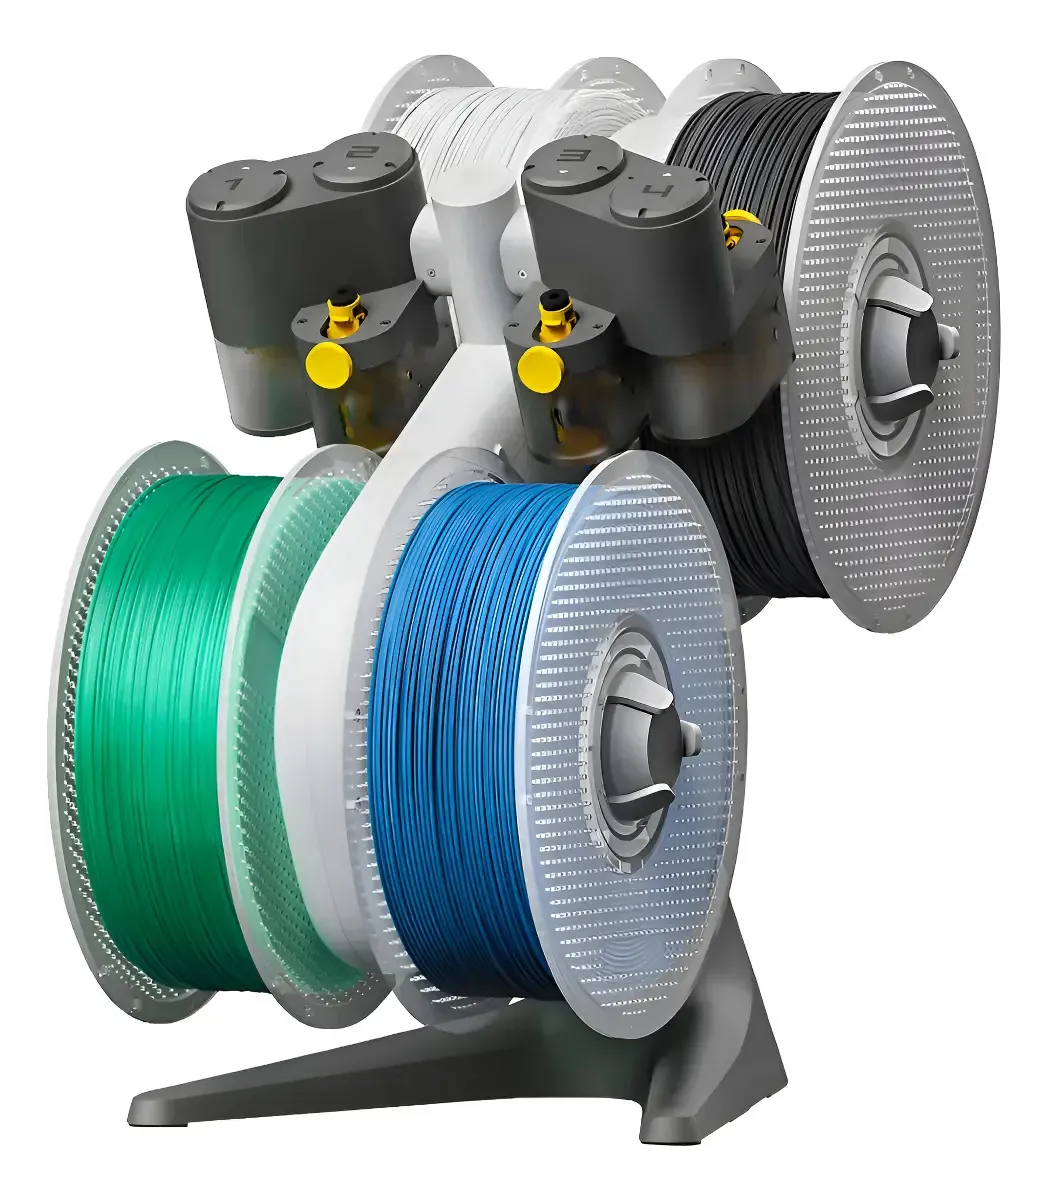
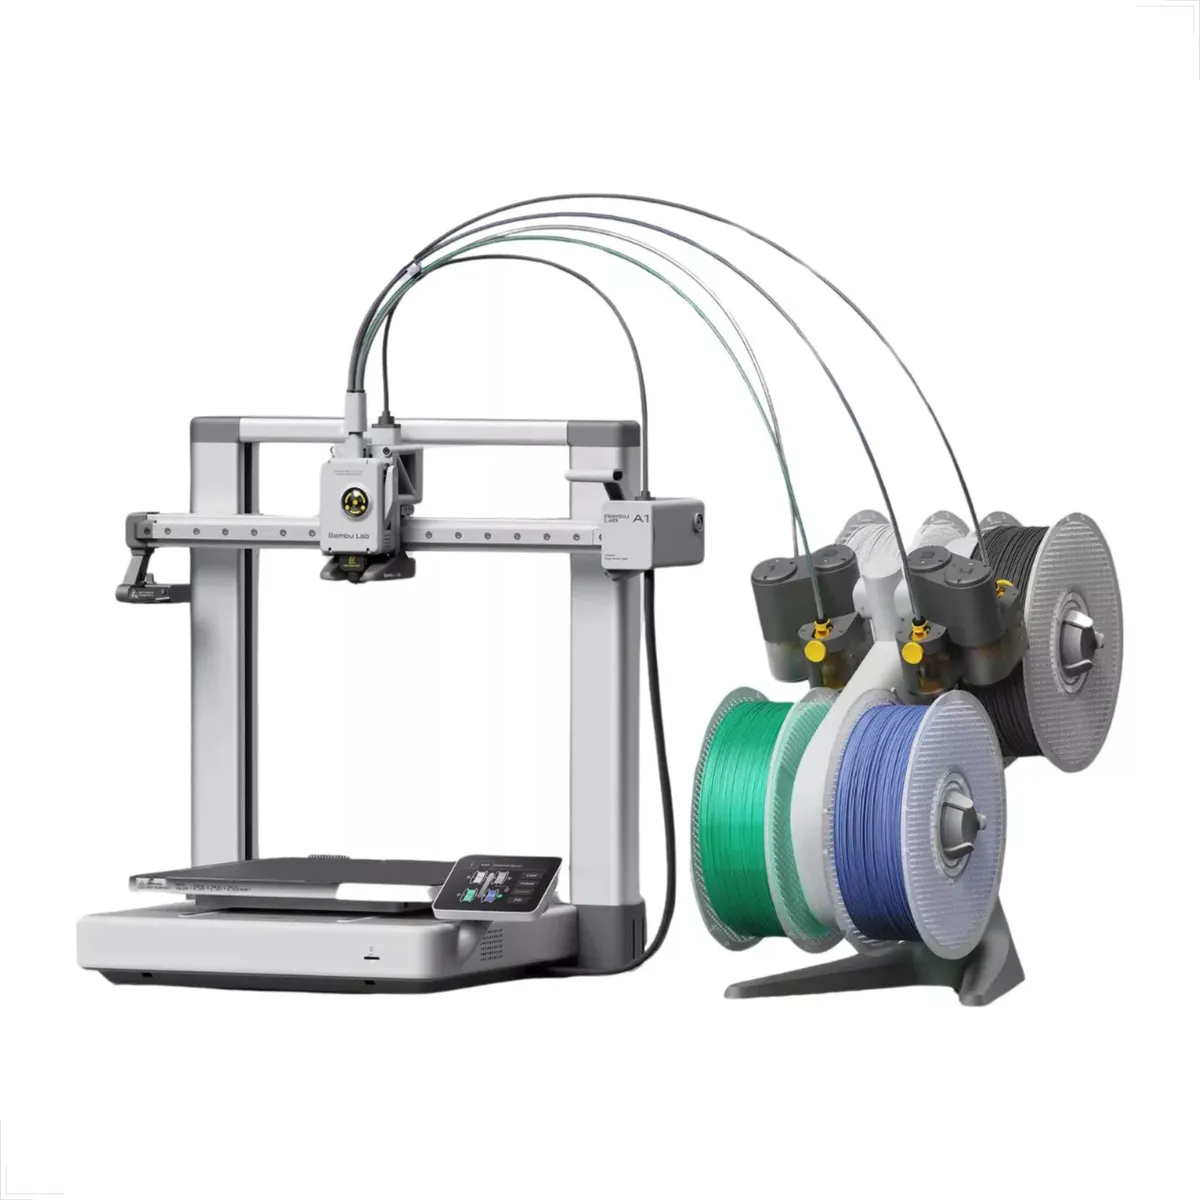
    O AMS Lite é o sistema multicolorido associado às impressoras Bambu Lab A1 e A1 Mini. Ele mantém até quatro carretéis disponíveis para a máquina selecionar durante a impressão, reduzindo trocas manuais quando um modelo usa várias cores ou materiais compatíveis.

    Antes de comprar, vale conferir três pontos: compatibilidade com a impressora, espaço para instalar o conjunto e o impacto das trocas de cor no tempo e no consumo de filamento. Este guia se baseia nas informações oficiais do fabricante; não é um teste prático do acessório.

    🔍 Cole este texto no buscador do Mercado Livre: T7866L-K6QC

    🔗 Ou acesse o link:
    https://meli.la/1MakVAi

    O que o AMS Lite faz?

    AMS significa sistema automático de materiais. Na versão Lite, os carretéis ficam expostos em suportes giratórios e o sistema alimenta a impressora com o filamento selecionado. No uso multicolorido, o fatiador define em quais partes do modelo cada cor entra e a impressora faz as trocas durante o trabalho.

    O limite informado para a série A1 é um AMS Lite, com até quatro filamentos disponíveis. Isso não significa que todo modelo será impresso em quatro cores: a quantidade efetiva depende do arquivo, do projeto e da configuração no fatiador. A página oficial da Bambu Lab A1 esclarece o limite de uma unidade e quatro cores.

    Compatibilidade: confira antes de fechar o pedido

    O AMS Lite é voltado às impressoras A1 e A1 Mini. Ele não é intercambiável com o AMS tradicional usado em outras linhas. Para a A1 e a A1 Mini, a própria Bambu Lab orienta o uso do AMS Lite nas impressões multicoloridas; o AMS padrão não é compatível com esses modelos. Confira essa informação na página do fabricante e no anúncio específico.

    Também confira se o item anunciado é somente o acessório ou um pacote Combo com impressora. Verifique quais suportes, tubos, cabos, peças de montagem e carretéis acompanham a oferta. Os itens podem variar conforme a versão e o vendedor.

    Quatro cores: o que esperar na prática

    Uma peça com áreas coloridas separadas pode ser impressa sem pintar à mão depois. O sistema também pode trocar de carretel quando um termina, desde que o fluxo e a configuração permitam. Mas a impressão multicolorida não é “grátis”: a cada mudança pode haver material de purga para limpar o caminho antes de usar a próxima cor. Isso pode prolongar o trabalho e consumir filamento adicional.

    O efeito varia conforme o modelo: uma peça com poucas mudanças tende a exigir menos trocas que uma peça com muitas camadas coloridas. Por isso, antes de começar um projeto grande, confira a estimativa do fatiador e avalie se separar a peça em partes ou imprimir em cores individuais é mais adequado.

    Espaço de bancada e carretéis

    O AMS Lite acrescenta suportes de carretel ao conjunto e exige que os tubos de alimentação alcancem a impressora sem tensão ou dobras acentuadas. Reserve uma área estável, mantenha os tubos livres do caminho de movimento da máquina e siga o guia de instalação referente à sua impressora.

    Como os carretéis ficam expostos, o AMS Lite não deve ser tratado automaticamente como uma caixa seca. A proteção contra umidade depende do material e das condições do ambiente. Siga a ficha técnica de cada filamento e guarde os rolos de acordo com as recomendações do fabricante quando não estiverem em uso.

    Quando o acessório pode valer a pena?

    • Você pretende imprimir modelos decorativos, sinalização, miniaturas ou peças com identificação visual em mais de uma cor.
    • Costuma alternar entre materiais compatíveis e quer reduzir parte das trocas manuais.
    • Tem espaço para acomodar o conjunto e aceita o tempo e o material adicionais que algumas trocas podem exigir.

    Ele pode não ser prioridade se quase todo seu trabalho é funcional, monocromático e feito com um único filamento por vez. Nesse caso, uma compra futura, depois de conhecer seu próprio fluxo de impressão, pode ser mais racional do que pagar agora por uma função que talvez use pouco.

    Checklist antes de comprar

    1. Confirme o modelo exato da impressora e se o acessório é AMS Lite, não AMS padrão.
    2. Veja se o anúncio corresponde ao acessório avulso ou a um Combo e leia os itens inclusos.
    3. Cheque a compatibilidade dos carretéis e o modo de instalação nas instruções oficiais.
    4. Meça o espaço da bancada e considere a passagem dos tubos de alimentação.
    5. Confira a estimativa de purga e duração no fatiador para seus projetos multicoloridos.
    6. Compare preço final, garantia, devolução, nota fiscal e reputação do vendedor.

    Resumo

    O AMS Lite é uma expansão útil para quem tem uma Bambu Lab A1 ou A1 Mini e realmente quer alternar entre até quatro filamentos compatíveis sem alimentar cada troca manualmente. O principal benefício é conveniência e possibilidade de cor no mesmo trabalho; os custos práticos são espaço, purga e tempo. A decisão fica mais clara quando você considera os modelos que pretende imprimir com frequência.

    Veja o AMS Lite cadastrado no YG Indica e confirme os detalhes e as condições diretamente na loja antes de comprar.

    Perguntas frequentes

    O AMS Lite funciona em qualquer impressora Bambu Lab?

    Não. A compatibilidade depende do modelo. Ele é destinado à série A1; não presuma compatibilidade com as linhas P ou X nem com impressoras de outras marcas. Confirme sempre na documentação atual do fabricante.

    Quantas cores o AMS Lite permite?

    Até quatro carretéis ficam disponíveis para a A1 com uma unidade. A impressão efetiva em várias cores depende do modelo e da configuração; as trocas podem gerar purga.

    AMS Lite e AMS são a mesma coisa?

    Não. São sistemas diferentes, com compatibilidade própria. Para a A1 e A1 Mini, procure especificamente pelo AMS Lite indicado para esses modelos.

    O AMS Lite mantém o filamento seco?

    Não trate o acessório como secador ou caixa seca. Os carretéis ficam expostos; use armazenamento apropriado conforme o material e a umidade do ambiente.

    Transparência: alguns links desta página podem ser de afiliado. O YG Indica pode receber comissão por compras qualificadas, sem custo adicional para você. Informações de compatibilidade foram conferidas em material oficial da Bambu Lab; preço, estoque e conteúdo do anúncio podem mudar.

  • PLA ou PETG: qual filamento escolher para cada tipo de peça?

    PLA ou PETG: qual filamento escolher para cada tipo de peça?

    Na hora de preparar uma impressão 3D, escolher entre PLA e PETG muda a facilidade de impressão, o acabamento e o comportamento da peça em uso. A resposta curta para “PLA ou PETG: qual escolher?” depende do projeto: PLA costuma ser uma escolha prática para modelos detalhados, protótipos e peças decorativas; PETG costuma fazer mais sentido quando se prioriza tenacidade, resistência à umidade e uso mecânico moderado.

    Nenhum dos dois é universalmente melhor. A geometria, a impressora, a superfície de impressão, o perfil do fatiador e a marca do filamento influenciam o resultado. Este guia compara os materiais para ajudar você a tomar uma decisão antes de fatiar.

    PLA ou PETG: diferenças principais

    O PLA é conhecido por imprimir com relativa facilidade e reproduzir detalhes com bom acabamento. É uma escolha comum para figuras, protótipos visuais, organizadores e objetos que não ficarão sujeitos a calor elevado ou esforço contínuo.

    O PETG tende a ser mais tenaz e menos quebradiço em várias aplicações, além de tolerar melhor calor e umidade do que o PLA comum. Por isso, é frequentemente escolhido para suportes, presilhas, caixas e peças funcionais. Em contrapartida, pode formar fios, exige mais atenção à regulagem e pode aderir com força excessiva a algumas superfícies.

    CritérioPLAPETG
    Facilidade para começarGeralmente mais simples de ajustar e bom para aprenderTambém imprimível em muitas máquinas, mas costuma exigir calibração de retração e resfriamento
    Detalhes e modelos decorativosCostuma ser uma boa opção para detalhes finosPode produzir bom acabamento, mas fios e saliências podem exigir ajustes
    Peças funcionaisAdequado quando a peça não enfrenta calor ou impacto relevanteFrequentemente escolhido para suportes, presilhas e componentes mecânicos leves
    Calor e ambienteAmolece em temperaturas relativamente baixas; evite calor intenso e exposição prolongada ao solTem maior resistência térmica que PLA comum, mas não é material para qualquer ambiente quente
    Umidade e águaNão é a escolha preferida para exposição contínua à umidadeTem boa resistência à água e umidade; isso não garante vedação de toda peça impressa
    Superfície de impressãoVerifique a aderência recomendada pelo fabricante da impressora e do filamentoA aderência pode ser muito forte em certas chapas; confira as orientações da superfície para evitar danos

    Quando escolher PLA

    • Você está começando na impressão 3D e quer simplificar os primeiros ajustes.
    • A peça é decorativa, um protótipo visual, uma miniatura ou um modelo com detalhes.
    • O objeto ficará em ambiente interno, sem carga mecânica importante e longe de fontes de calor.
    • Você quer testar forma, encaixe ou aparência antes de produzir uma versão funcional.

    O PLA pode ser suficiente para organizadores, gabaritos leves e suportes de baixa exigência. Se a peça for ficar dentro de um carro fechado, perto de motor, janela ensolarada ou outra fonte de calor, considere outro material e avalie a temperatura real de uso.

    Quando escolher PETG

    • A peça funcional precisa tolerar flexão ou impactos moderados melhor que uma peça equivalente em PLA comum.
    • O objeto será usado em local com umidade ou contato ocasional com água.
    • Você precisa imprimir suportes, presilhas, caixas ou componentes de uso cotidiano.
    • Há possibilidade de exposição a temperaturas maiores que as toleradas pelo PLA usado.

    PETG não transforma automaticamente uma impressão em peça estrutural ou impermeável. O desenho, o número de paredes, a orientação, a altura das camadas, a adesão entre camadas e a carga aplicada também contam. Para peças críticas ou de segurança, valide o desenho e o material em condições controladas.

    O que muda na impressão

    Temperaturas e perfil

    As temperaturas variam conforme a formulação e a marca. A Prusa, por exemplo, publica faixas e recomendações diferentes para PLA e PETG, mas elas são referências dos materiais e máquinas que documenta. Comece pelo perfil indicado no carretel ou na página do fabricante do seu filamento; depois faça testes pequenos antes de imprimir uma peça longa.

    Aderência à mesa

    Uma chapa que funciona bem com PLA pode não ser indicada para PETG. Algumas superfícies lisas podem grudar com tanta força que a remoção danifica a chapa ou a peça. Consulte o manual da impressora e da superfície, e use agente separador quando o fabricante recomendar.

    Fios, pontes e resfriamento

    O PETG pode apresentar mais stringing (fios finos entre partes) e desempenho inferior em pontes e saliências em comparação com um perfil de PLA bem ajustado. Retração, temperatura, velocidade e ventilação influenciam o resultado. Ajuste um parâmetro por vez com um teste de calibração.

    Como escolher pelo tipo de peça

    • Miniatura, decoração ou protótipo visual: comece pelo PLA.
    • Suporte, presilha ou caixa de uso diário: avalie PETG, especialmente se a peça puder sofrer flexão ou umidade.
    • Peça exposta a calor: compare a temperatura de uso com os dados técnicos do fabricante; não escolha apenas pelo nome do polímero.
    • Peça de encaixe: considere tolerâncias e faça um pequeno teste no material final, pois contração e comportamento dimensional mudam entre marcas e perfis.
    • Contato com alimentos, pele ou uso médico: não presuma que PLA ou PETG impresso seja automaticamente seguro. A superfície em camadas, pigmentos, aditivos e processo precisam ser avaliados.

    Produtos relacionados no YG Indica

    Se a decisão for pelo PLA, veja a ficha do Filamento PLA Elegoo Rapid branco. Para testar PETG, confira o Filamento PETG Masterprint roxo. Consulte sempre a página da oferta para verificar preço, disponibilidade, especificações e avaliações atuais.

    Independentemente do material, guarde o carretel protegido da umidade. Veja também nosso guia sobre como armazenar filamento PLA; vários cuidados gerais com conservação também ajudam a manter filamentos em boas condições.

    Perguntas frequentes

    PETG é sempre mais resistente que PLA?

    Não existe um vencedor para todo tipo de resistência. O PETG é frequentemente preferido por sua tenacidade e resistência térmica maior que PLA comum, mas a resistência da peça impressa depende do desenho, da orientação, do perfil e da marca. Para esforços específicos, faça testes com a geometria real.

    Qual dos dois é mais fácil para iniciantes?

    Em geral, PLA é o ponto de partida mais simples para aprender ajustes e imprimir modelos detalhados. PETG também pode funcionar bem, mas pode pedir mais atenção à aderência, à retração e ao resfriamento.

    PETG é à prova d’água?

    O material tem boa resistência à água, mas uma peça FDM pode deixar água passar por falhas entre linhas e camadas. Se vedação for requisito, teste a peça final e avalie desenho, paredes, orientação e acabamento.

    Posso usar PLA em uma peça funcional?

    Sim, quando a aplicação não exige resistência elevada a calor, impacto ou carga contínua. Faça a escolha com base nas condições reais de uso e teste o projeto antes de depender da peça.

    Conclusão

    Para modelos detalhados, decoração e protótipos visuais, PLA costuma ser uma escolha direta. Para muitas peças funcionais que precisam de mais tenacidade ou tolerância à umidade, PETG merece ser considerado. Compare as exigências do objeto com os dados do fabricante, siga o perfil correto para sua máquina e valide com uma impressão de teste.

    Nota de transparência: alguns links deste artigo podem ser links de afiliado. Se você comprar por eles, o YG Indica pode receber uma comissão, sem custo adicional para você. Isso não altera os critérios técnicos apresentados. Preços, condições e disponibilidade podem mudar.

    Fontes técnicas

  • Bambu Lab A1 Combo ou A1 Mini: qual impressora 3D escolher?

    Bambu Lab A1 Combo ou A1 Mini: qual impressora 3D escolher?

    Está em dúvida entre a Bambu Lab A1 Combo e a A1 Mini? As duas são impressoras abertas da linha A1, aceitam materiais comuns como PLA e PETG e podem trabalhar com o AMS Lite para impressão multicolorida. A escolha depende principalmente do tamanho das peças, do espaço disponível e do interesse em imprimir com várias cores.

    Neste guia comparamos as especificações oficiais e os limites que afetam a compra. Não é um teste de bancada: confira também a oferta, a revisão do produto e o conteúdo da caixa no anúncio que você pretende comprar.

    Diferença principal: volume de impressão

    A A1 tem volume de construção de 256 × 256 × 256 mm. A A1 Mini trabalha com 180 × 180 × 180 mm. Na prática, a área maior da A1 dá mais margem para peças largas, lotes de peças pequenas ou modelos que precisariam ser divididos na Mini. Se seus projetos cabem com folga no volume menor, a A1 Mini pode atender sem ocupar tanto espaço.

    Antes de decidir, meça o modelo maior que pretende imprimir, incluindo brim, suportes ou outros elementos que aumentem a área ocupada na mesa. A medida nominal é o limite do volume útil, não uma recomendação para imprimir sempre no limite.

    Comparativo rápido: A1 Combo e A1 Mini

    CaracterísticaBambu Lab A1 ComboBambu Lab A1 Mini
    Volume de impressão256 × 256 × 256 mm180 × 180 × 180 mm
    AMS LiteIncluído na versão ComboIncluído somente na versão Combo
    Bico incluído0,4 mm0,4 mm
    Outros diâmetros indicados pelo fabricante0,2 / 0,6 / 0,8 mm0,2 / 0,6 / 0,8 mm
    Temperatura máxima da mesa100 °C80 °C
    Materiais indicados como ideaisPLA, PETG, TPU e PVAPLA, PETG, TPU e PVA

    As especificações acima vêm das páginas oficiais da Bambu Lab A1 e da Bambu Lab A1 Mini. A configuração do pacote pode variar conforme a versão e o vendedor.

    O que muda ao comprar uma versão Combo?

    Combo indica que a impressora acompanha o AMS Lite, o sistema de alimentação de filamentos da Bambu Lab. Ele permite carregar até quatro carretéis e alternar entre eles durante uma impressão compatível. Isso abre espaço para modelos multicoloridos, materiais de suporte compatíveis e troca automática para outro carretel, conforme a configuração e o projeto.

    Imprimir em várias cores também tem um custo prático: as trocas podem gerar purga e aumentar o tempo e o consumo de material. Para peças funcionais de uma só cor, o AMS Lite pode ficar sem uso em muitos trabalhos. Considere se os projetos que você realmente fará justificam o investimento na versão Combo.

    Qual delas escolher para seu tipo de projeto?

    Escolha a A1 Combo se…

    • Você imprime peças maiores ou quer mais espaço para agrupar modelos na mesa.
    • O AMS Lite já faz parte do seu fluxo e você pretende explorar impressões com várias cores.
    • Quer deixar margem para projetos futuros que talvez ultrapassem 180 mm.

    A A1 Mini pode fazer mais sentido se…

    • Suas peças são pequenas e cabem no volume de 180 mm com folga.
    • Você tem uma bancada compacta e valoriza uma máquina menor e mais leve.
    • Prefere começar com uma configuração básica e avaliar depois se precisa do AMS Lite.

    Em ambas, confirme se está comparando a impressora avulsa ou a versão Combo. Os nomes de anúncio podem ser parecidos, mas os itens incluídos mudam.

    Materiais e bicos: um detalhe importante

    PLA e PETG estão entre os materiais que o fabricante classifica como ideais para as duas máquinas; TPU e PVA também aparecem na lista oficial. Já materiais como ABS, ASA, PC e PA não são recomendados nessas máquinas abertas, que não têm câmara fechada. Não escolha um filamento apenas porque a temperatura máxima do hotend parece suficiente: estabilidade térmica, ambiente e geometria da peça também importam.

    O bico padrão é de 0,4 mm. Um bico de 0,2 mm pode favorecer detalhes mais finos, mas tende a exigir mais tempo de impressão e maior cuidado com o fatiamento; diâmetros maiores priorizam vazão e peças menos detalhadas. A troca exige selecionar o bico correto no fatiador e respeitar os limites do material. Verifique a compatibilidade da peça de reposição com o modelo e a revisão exatos da impressora.

    Checklist antes de comprar

    1. Compare o maior modelo que você pretende imprimir com o volume útil da impressora.
    2. Confirme se o anúncio é da A1, A1 Mini ou Combo e veja a lista de itens incluídos.
    3. Decida se impressão multicolorida é uma necessidade real ou apenas uma possibilidade interessante.
    4. Confira espaço de bancada, ventilação, tomada e distância para os movimentos da máquina e dos tubos.
    5. Leia avaliações recentes do anúncio específico e verifique garantia, nota fiscal, devolução e reputação do vendedor.
    6. Confirme disponibilidade e compatibilidade de bicos, placas e peças de reposição.

    Conclusão

    A diferença decisiva é o tamanho: 256 mm por eixo na A1 contra 180 mm na A1 Mini. O Combo acrescenta o AMS Lite, que pode fazer sentido para quem já planeja usar várias cores e aceita o tempo e a purga extras. Para projetos pequenos e de uma cor, a Mini básica pode ser suficiente; para modelos maiores e mais flexibilidade, a A1 Combo oferece mais espaço e já inclui o sistema multicolorido.

    Veja os anúncios cadastrados no YG Indica e confira as condições diretamente na loja: Bambu Lab A1 Combo e Bambu Lab A1 Mini. Preço, disponibilidade, itens do pacote e condições de garantia podem mudar.

    Perguntas frequentes

    A A1 Mini imprime peças de 256 mm?

    Não. Seu volume nominal é 180 × 180 × 180 mm. Para peças maiores, considere dividir o modelo ou escolher uma impressora com área de construção maior.

    O AMS Lite vem em toda A1 ou A1 Mini?

    Não necessariamente. Ele acompanha as versões Combo; confirme a descrição e as fotos do anúncio, pois a impressora também pode ser vendida sem esse acessório.

    As duas imprimem em quatro cores?

    Com o AMS Lite compatível, o sistema pode alimentar até quatro carretéis. A quantidade de cores efetivamente usada depende do modelo e das configurações de fatiamento; trocas de cor podem aumentar tempo e purga.

    Posso usar filamentos ABS ou nylon?

    O fabricante não recomenda ABS, ASA, PC e PA para essas máquinas abertas. Para escolher um material, consulte as orientações oficiais do modelo e as recomendações do fabricante do filamento.

    Transparência: alguns links desta página podem ser links de afiliado. O YG Indica pode receber comissão por compras qualificadas, sem custo adicional para você. As especificações foram consultadas em páginas oficiais; não realizamos ensaio comparativo dessas impressoras.
  • Filamento Elegoo Rapid PLA é bom? Especificações, relatos e cuidados antes de comprar

    Filamento Elegoo Rapid PLA é bom? Especificações, relatos e cuidados antes de comprar

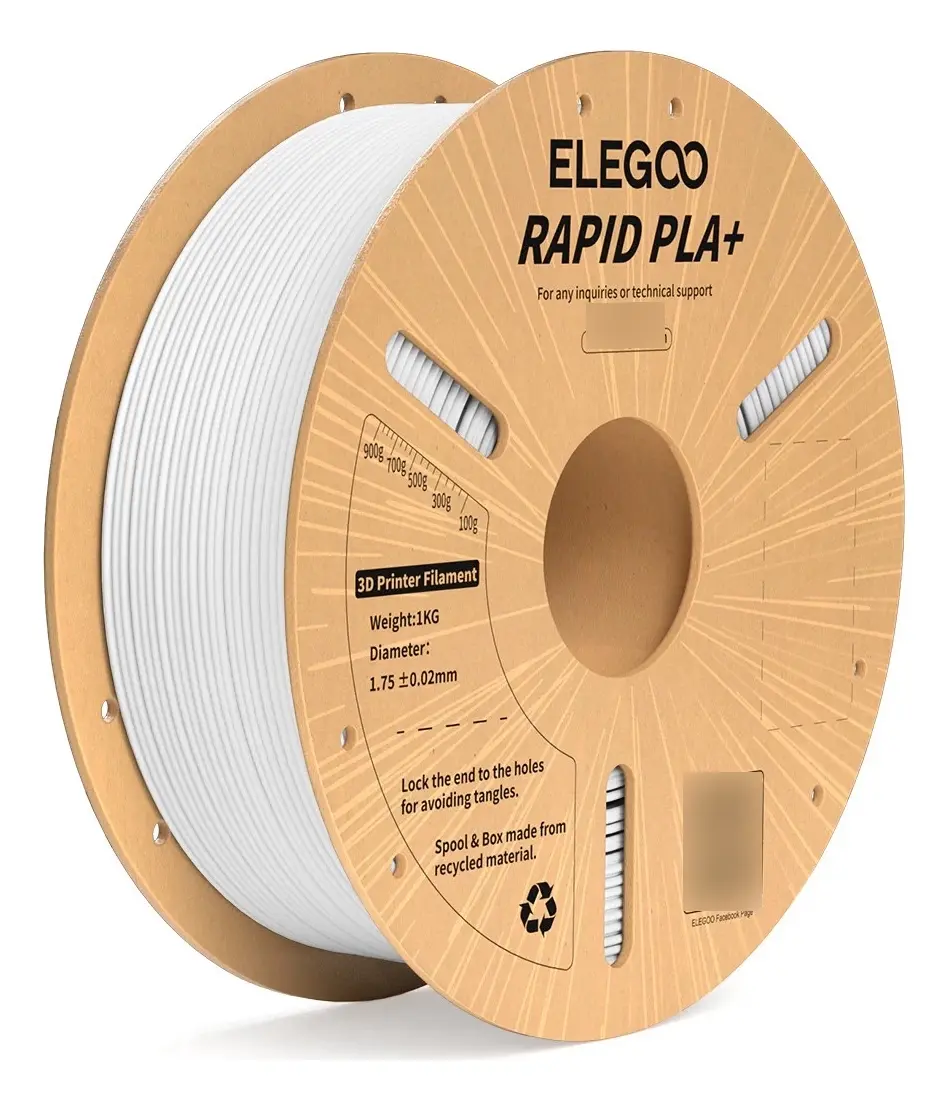
    Quem escolhe um filamento anunciado como “Rapid” geralmente quer saber duas coisas: ele imprime bem na própria máquina e a promessa de alta velocidade traz alguma vantagem prática? No caso do Elegoo Rapid PLA Branco de 1 kg, a resposta depende do conjunto entre filamento, impressora, perfil de fatiamento e calibração.

    Este artigo organiza as informações disponíveis para ajudar na decisão. Separamos a ficha técnica publicada pela Elegoo de relatos individuais de usuários; eles não substituem um teste controlado do YG Indica nem representam todos os compradores.

    Transparência: este conteúdo pode conter link de afiliado. O YG Indica pode receber comissão por compras realizadas pelo link, sem custo adicional para você.
    Resposta rápida: o Elegoo Rapid PLA vale a pena?

    Ele pode ser uma opção a considerar para quem busca PLA de 1,75 mm e pretende testar velocidades maiores do que as usadas em perfis convencionais. A fabricante anuncia a linha Rapid PLA+ para impressão de até 600 mm/s, mas esse número é um limite anunciado, não uma garantia de que qualquer impressora manterá essa velocidade com boa qualidade.

    Antes de comprar, há um detalhe importante: a ficha oficial que encontramos é da versão Rapid PLA+, enquanto alguns anúncios usam apenas “Rapid PLA”. Confira no anúncio se a composição e a variante correspondem ao produto desejado. As configurações abaixo são as publicadas para o Rapid PLA+ e devem ser confirmadas para a variante exata comprada.

    Especificações divulgadas pela Elegoo

    Na página oficial do Rapid PLA+, a Elegoo informa os seguintes parâmetros para o filamento:

    CaracterísticaInformação publicadaComo interpretar
    Diâmetro1,75 mmConfirme se sua impressora utiliza esse diâmetro.
    Tolerância dimensional±0,02 mmÉ a precisão declarada pela fabricante; não é uma medição independente deste artigo.
    Temperatura do bico200–230 °C; 220 °C como referência recomendada na página consultadaUse como ponto de partida e ajuste conforme o perfil e o resultado.
    Mesa40–60 °CA adesão também depende da superfície, limpeza, nivelamento e primeira camada.
    Velocidade anunciada30–600 mm/sO limite depende da impressora, do hotend, do fluxo volumétrico e do modelo.
    CarretelA página consultada indica carretel de papelãoConfira se o suporte e a alimentação da sua impressora acomodam o carretel.

    Na mesma página, a Elegoo associa o uso de alta velocidade às impressoras da linha Neptune 4 e cita 250 mm/s em uma condição específica. Isso ajuda a contextualizar o número de 600 mm/s: velocidade máxima anunciada e velocidade prática recomendada para um equipamento específico não são necessariamente a mesma coisa.

    Consulte a ficha oficial do Elegoo Rapid PLA+ e compare os parâmetros com o perfil do seu modelo de impressora.

    O que “até 600 mm/s” significa na prática?

    A velocidade impressa não depende apenas do rolo. A impressora precisa conseguir derreter e extrudar o material no ritmo exigido, e o firmware, o hotend, o bico, a geometria da peça, a altura de camada e a aceleração também influenciam o resultado.

    Por isso, um filamento high speed pode oferecer margem para trabalhar mais rápido em uma máquina compatível, mas não transforma automaticamente uma impressora comum em uma máquina de 600 mm/s. Se a extrusão não acompanhar o movimento, podem aparecer subextrusão, linhas inconsistentes ou perda de acabamento. Comece pelo perfil recomendado para sua impressora e faça calibrações graduais.

    O que usuários relatam sobre o Rapid PLA+?

    Discussões públicas em comunidades de impressão 3D mostram experiências variadas com o Elegoo Rapid PLA+. Há usuários que relatam boa qualidade de impressão e resultados satisfatórios após encontrar configurações adequadas. Também existem relatos individuais de fios finos, diferenças entre lotes e problemas de alimentação ou adesão em determinadas combinações de filamento e impressora.

    Esses comentários servem como pistas sobre o que vale verificar, mas não permitem afirmar qual resultado representa a maioria dos compradores: são relatos voluntários, com máquinas, cores, perfis e condições diferentes. Não localizamos uma amostra pública padronizada que permita calcular uma taxa confiável de satisfação ou defeitos para o produto específico do anúncio.

    Se notar stringing, falha de adesão ou subextrusão, não conclua de imediato que o rolo está com defeito. Umidade, temperatura, retração, fluxo, estado do bico, superfície da mesa e calibração podem produzir sintomas parecidos. Faça uma alteração por vez e compare o resultado.

    Referências de relatos: discussão de usuários sobre o Elegoo Rapid PLA+ e relatos sobre alimentação de carretéis e filamentos Elegoo. São experiências pessoais, não testes laboratoriais nem uma pesquisa representativa.

    Para quem pode fazer sentido?

    • Quem tem uma impressora compatível com alta velocidade: pode testar a proposta Rapid usando o perfil adequado e validação gradual.
    • Quem imprime peças de uso geral em PLA: pode considerar o produto se o preço, a cor e a disponibilidade forem adequados, mesmo usando velocidades moderadas.
    • Quem está começando: pode utilizá-lo, mas não precisa imprimir no limite anunciado. Um perfil estável e uma primeira camada consistente importam mais do que perseguir velocidade máxima.
    • Quem precisa de resistência térmica ou flexibilidade: deve comparar outros materiais e requisitos da peça; “Rapid” descreve a proposta de impressão, não significa que o PLA adquira propriedades de PETG, ABS ou TPU.

    Cuidados antes de comprar e começar a imprimir

    1. Confira se o anúncio é realmente da variante Rapid PLA ou Rapid PLA+ e confirme diâmetro, peso e cor.
    2. Verifique a compatibilidade do carretel com o suporte e o caminho de alimentação da sua impressora.
    3. Use as recomendações da variante exata como ponto inicial; evite copiar um perfil de outra máquina sem conferir.
    4. Faça uma impressão de teste antes de iniciar uma peça longa ou importante.
    5. Guarde o rolo fechado e protegido quando não estiver em uso. A Prusa explica que filamentos podem absorver umidade e que sintomas na impressão precisam ser avaliados junto a outras causas.

    Se a sua dúvida também envolve conservação do PLA, veja nosso guia: como armazenar filamento PLA: saco a vácuo ou secador?

    Elegoo Rapid PLA ou PLA comum: qual escolher?

    Se a sua prioridade é imprimir em uma máquina preparada para velocidades elevadas, a proposta Rapid pode ser interessante, desde que a variante e o perfil sejam compatíveis. Para impressões em velocidade convencional, compare preço por quilo, disponibilidade da cor, avaliações recentes do anúncio e facilidade de obter um perfil confiável. O nome “Rapid” sozinho não garante melhor custo-benefício para toda rotina.

    Também vale comparar com outros PLA disponíveis no catálogo, considerando informações verificáveis e necessidades da peça. Leia a nossa análise do PLA Voolt3D Preto Velvet.

    Perguntas frequentes sobre o Elegoo Rapid PLA

    O Elegoo Rapid PLA imprime a 600 mm/s em qualquer impressora?

    Não. Até 600 mm/s é uma velocidade máxima anunciada pela fabricante para a linha Rapid PLA+. O resultado depende da capacidade da impressora, do fluxo, do perfil, da peça e de outras condições. Verifique também se o anúncio corresponde à variante Rapid PLA+ consultada.

    Qual temperatura usar no bico?

    A página oficial consultada para Rapid PLA+ informa faixa de 200–230 °C e recomenda 220 °C como referência. Confirme a ficha do produto exato e ajuste conforme a impressora e o resultado dos testes.

    O Rapid PLA+ é compatível com impressoras de outras marcas?

    A Elegoo anuncia compatibilidade com impressoras FDM de 1,75 mm, mas a velocidade alta depende do equipamento. Em outras marcas, confira o caminho do carretel, o perfil e a capacidade de extrusão; compatibilidade dimensional não significa que o limite anunciado será atingido.

    Os relatos online provam que a maioria dos compradores aprova o filamento?

    Não. Comentários em fóruns são úteis para identificar experiências e possíveis pontos de atenção, mas não formam uma amostra representativa. A avaliação do Mercado Livre pode ajudar a observar a reputação atual do anúncio, mas quantidade de vendas ou nota geral não substituem uma análise técnica nem garantem o resultado na sua impressora.

    Conclusão: avalie a variante e a sua impressora

    O Elegoo Rapid PLA+ tem uma proposta clara: permitir velocidades maiores em uma configuração compatível. As especificações oficiais ajudam a montar um ponto de partida, e os relatos de usuários mostram que a experiência pode variar. Antes da compra, confirme se o anúncio corresponde à variante da ficha técnica e considere a capacidade real da sua máquina.

    Confira o anúncio do Elegoo Rapid PLA Branco 1 kg no Mercado Livre. Preço, disponibilidade, vendedor, variante e condições podem mudar; confira os detalhes atualizados na página da loja antes de comprar.

    Nota editorial e de transparência

    Este artigo foi elaborado com base na ficha técnica pública da Elegoo e em relatos individuais de usuários disponíveis online. O YG Indica não realizou teste controlado deste produto, e relatos comunitários não representam necessariamente a maioria dos compradores. As informações podem variar entre versões e anúncios; confirme os dados da variante ofertada e as recomendações do fabricante. O YG Indica pode receber comissão por compras qualificadas feitas por links de afiliado, sem custo adicional para o leitor.

    Fontes: Elegoo — Rapid PLA+ (ficha técnica); Prusa Knowledge Base — secagem de filamentos; Bambu Lab Community — experiência de usuários.

  • Como armazenar filamento PLA: saco a vácuo ou secador?

    Como armazenar filamento PLA: saco a vácuo ou secador?

    A impressão termina. Você retira a peça, troca a cor e sobra um rolo de PLA aberto sobre a bancada.

    É uma cena pequena, quase automática. Mas é justamente nesse intervalo entre uma impressão e outra que surge uma dúvida comum: como armazenar filamento PLA corretamente?

    Vale colocar o rolo em um saco a vácuo com sílica? Uma caixa fechada resolve? Ou é melhor investir em um secador de filamentos?

    A resposta fica mais simples quando separamos duas necessidades diferentes: armazenar um filamento que está em boas condições e secar um material que pode ter absorvido umidade.

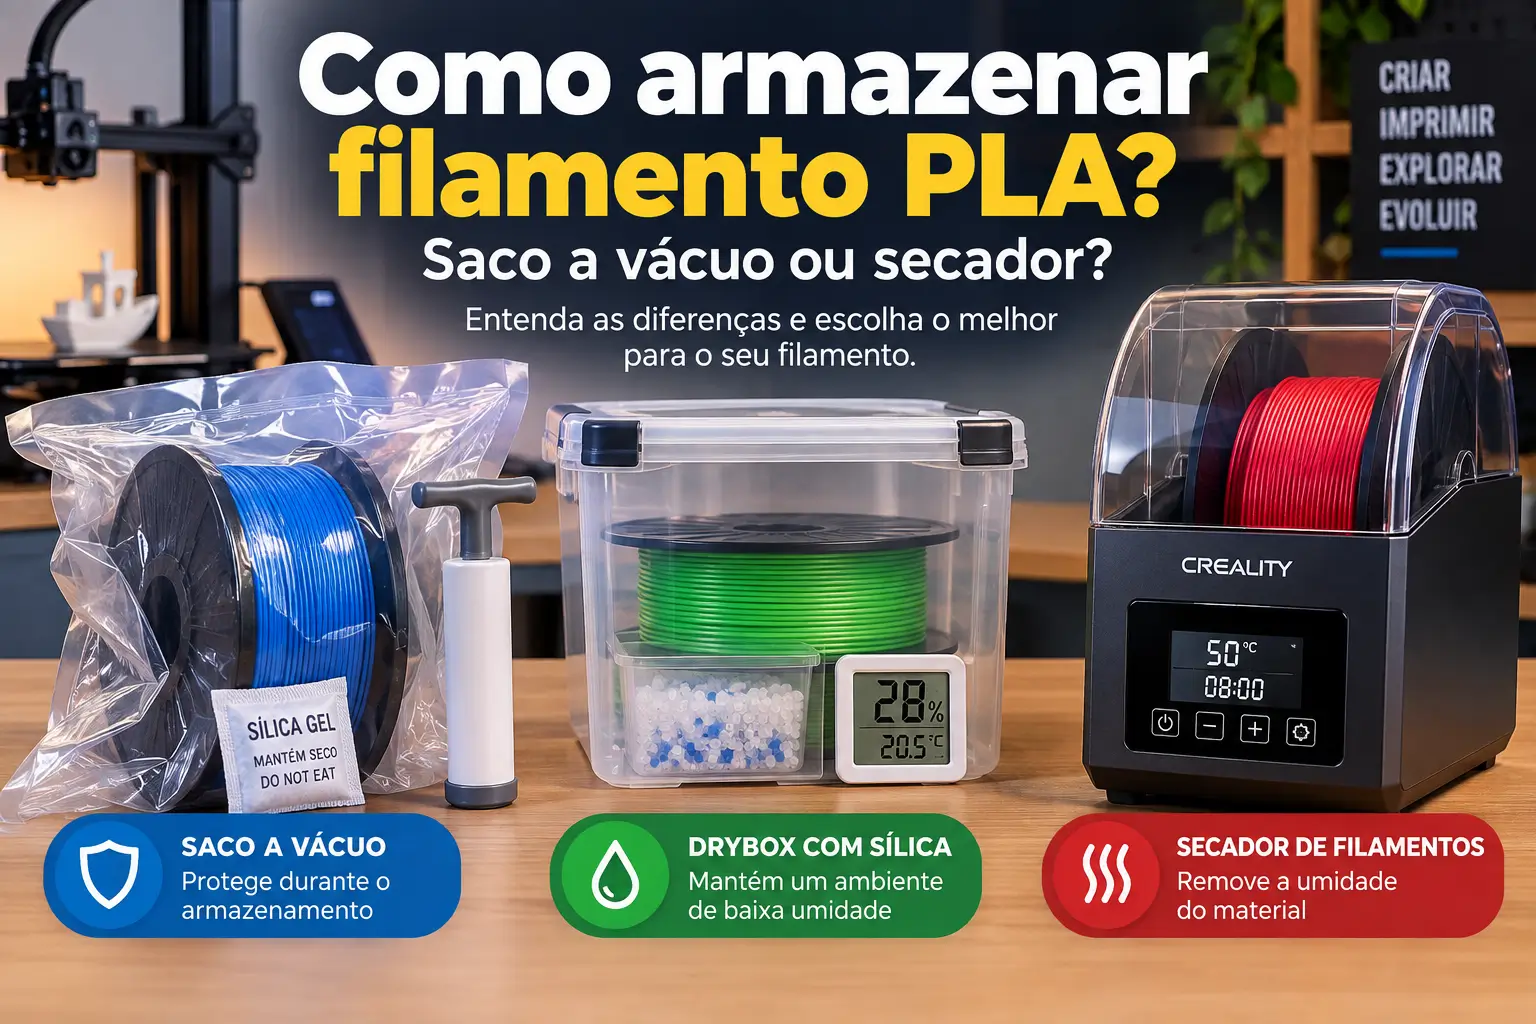
    Em resumo: sacos vedados, recipientes fechados e dessecantes ajudam principalmente a reduzir a exposição do PLA à umidade durante o armazenamento. Já o secador tem outra função: remover umidade do filamento quando a secagem é necessária, seguindo as recomendações do fabricante do material.

    Este guia reúne orientações técnicas de fabricantes para ajudar nessa decisão. Não representa um teste prático dos acessórios ou equipamentos citados.

    Transparência: este conteúdo contém links de afiliado. O YG Indica pode receber comissão pelas compras realizadas por esses links, sem custo adicional para você.
    PLA absorve umidade?

    Sim. Filamentos usados em impressão 3D por extrusão podem absorver umidade do ambiente, embora a intensidade e as consequências variem conforme o material e as condições de exposição. No caso do PLA, armazenamento adequado ajuda a limitar essa exposição entre uma impressão e outra.

    Segundo a documentação da Prusa, materiais utilizados em impressão FFF podem absorver umidade do ambiente. Alguns são especialmente sensíveis e exigem mais atenção à forma como são armazenados e secos.

    O PLA costuma demandar menos cuidados com secagem do que materiais bastante higroscópicos, como poliamida (nylon) e PVA. Isso, porém, não significa que as condições de armazenamento devam ser ignoradas.

    Alterações no acabamento da peça, bolhas ou pequenos estalos durante a extrusão e mudanças nas propriedades da impressão podem levantar a suspeita de umidade no filamento.

    Esses sinais não funcionam como diagnóstico isolado. Temperatura de impressão, fluxo, bico, configurações do fatiador e outros fatores também podem afetar o resultado.

    Por isso, antes de atribuir uma impressão ruim à umidade, vale observar o que mudou no processo e comparar diferentes impressões.

    Referência técnica: Prusa Knowledge Base — orientações sobre secagem de filamentos.

    Como armazenar filamento PLA depois de aberto?

    Para um PLA que está em boas condições, o objetivo principal do armazenamento é reduzir sua exposição à umidade do ambiente. Sacos vedados com dessecante, recipientes apropriados e dryboxes podem cumprir esse papel, desde que estejam bem fechados e sejam utilizados conforme as recomendações de seus fabricantes.

    A escolha depende principalmente da sua rotina. Quem troca de filamento com frequência pode preferir uma solução rápida para guardar os rolos. Quem mantém determinados materiais montados por períodos maiores pode considerar uma caixa dedicada.

    O ponto mais importante é não confundir armazenamento com secagem.

    Saco a vácuo funciona para armazenar PLA?

    O saco a vácuo pode ser usado para proteger o PLA durante os períodos em que o rolo não está sendo utilizado. Associado a um dessecante adequado, ele ajuda a manter o filamento menos exposto ao ar ambiente enquanto permanece guardado.

    A Prusa cita sacos a vácuo entre as possibilidades de armazenamento de filamentos e orienta o uso de dessecante.

    A lógica é simples: limitar a exposição do rolo ao ambiente enquanto ele espera pela próxima impressão.

    Guardar e secar não são a mesma coisa. O melhor acessório começa pela pergunta certa: o que este filamento precisa agora?

    Um saco com bomba manual deve ser entendido principalmente como uma solução de proteção durante o armazenamento. Ele não deve ser tratado como garantia de recuperação de um filamento que já necessita de secagem.

    No YG Indica, você pode consultar o kit de sacos herméticos com bomba manual. Antes da compra, confira as dimensões das embalagens e os itens incluídos no anúncio para verificar se são adequados aos seus carretéis.

    Consultar o kit no Mercado Livre

    Drybox com sílica funciona para PLA?

    Uma drybox com dessecante pode ajudar a manter um ambiente de armazenamento com baixa umidade ao redor do filamento. Sua função, porém, não deve ser confundida automaticamente com a de um secador ativo: dependendo do sistema, ela é destinada principalmente a conservar um filamento já seco.

    Na documentação da Prusa USS Drybox, a fabricante explica que o sistema utiliza sílica gel para ajudar a manter baixa umidade dentro da caixa.

    Isso não significa que qualquer drybox consiga retirar de maneira eficiente a umidade já absorvida pelo filamento.

    O desempenho desse tipo de armazenamento também depende da rotina de uso. As vedações precisam estar em boas condições, e o dessecante deve ser substituído ou regenerado de acordo com as recomendações do sistema utilizado.

    O higrômetro mostra se o filamento está úmido?

    Não diretamente. O higrômetro normalmente informa a umidade relativa do ar dentro da caixa. Essa leitura ajuda a acompanhar as condições do ambiente onde o carretel está armazenado, mas não mede diretamente a quantidade de água presente no próprio filamento.

    Essa diferença é importante.

    Uma leitura baixa no higrômetro indica as condições do ar naquele momento. Ela não comprova, sozinha, que um filamento anteriormente exposto à umidade já esteja seco.

    Referência técnica: documentação da Prusa USS Drybox.

    Quando vale usar um secador de filamentos?

    Um secador passa a ter uma função diferente quando existe necessidade de remover umidade absorvida pelo filamento. Nesse caso, é importante seguir os parâmetros recomendados pelo fabricante do material, pois temperatura e duração da secagem podem variar conforme o filamento e o produto utilizado.

    É justamente por isso que temperatura e tempo não devem ser definidos por uma regra universal para qualquer PLA.

    Antes de iniciar a secagem, consulte as instruções do fabricante do filamento e verifique também a compatibilidade do carretel e do equipamento com o procedimento.

    No catálogo do YG Indica está disponível para consulta o Creality Space Pi Plus V2.

    A presença do produto no catálogo serve como indicação para quem procura esse tipo de equipamento. Não representa uma avaliação de desempenho realizada pelo YG Indica.

    Consultar o Creality Space Pi Plus V2 no Mercado Livre

    Saco a vácuo, drybox ou secador: qual escolher?

    A diferença principal está na função. Saco a vácuo e drybox são soluções voltadas principalmente ao armazenamento e à redução da exposição à umidade. O secador realiza um processo ativo de secagem. Por isso, a escolha deve partir do estado do filamento e da necessidade identificada.

    SoluçãoPrincipal funçãoQuando considerar
    Saco vedado + dessecanteArmazenamentoPara guardar o PLA entre os usos
    Drybox + dessecanteManutenção de um ambiente de baixa umidadePara armazenar ou manter o filamento protegido durante a rotina de impressão
    Secador de filamentosSecagem ativaQuando houver necessidade de secar o material conforme as orientações do fabricante

    A comparação não significa que uma opção seja universalmente melhor que a outra. Elas podem resolver necessidades diferentes e até fazer parte da mesma rotina.

    Como saber se preciso guardar ou secar o PLA?

    Não é preciso transformar cada rolo aberto em uma corrida por novos acessórios. Antes da compra, observe se você quer apenas proteger um filamento em boas condições ou se existem motivos para investigar umidade já absorvida. Essa distinção ajuda a escolher uma solução compatível com o problema.

    Três perguntas ajudam:

    • Quero apenas guardar o filamento entre os usos? Avalie primeiro uma solução de armazenamento que reduza sua exposição à umidade.
    • A impressão mudou de comportamento? Registre os sintomas e investigue outras possíveis causas antes de concluir que o filamento precisa ser seco.
    • A secagem é recomendada para esse material? Consulte as orientações da marca do filamento antes de definir temperatura e tempo.

    Essa sequência evita misturar problemas diferentes.

    Um saco a vácuo pode fazer sentido para armazenamento. Uma caixa com sílica pode ajudar a manter um ambiente controlado. Um secador pode ser considerado quando existe necessidade de secagem compatível com as orientações do fabricante.

    Nenhum deles precisa ocupar o lugar do outro.

    Perguntas frequentes sobre armazenamento de PLA

    Preciso guardar PLA a vácuo?

    Não necessariamente. O objetivo é reduzir a exposição do filamento à umidade durante o armazenamento. Um saco bem vedado com dessecante é uma das possibilidades. Recipientes e dryboxes adequados também podem ser utilizados, dependendo da rotina, do espaço disponível e das recomendações dos fabricantes.

    Sílica gel seca filamento PLA?

    O dessecante é especialmente útil para ajudar a manter baixa a umidade dentro de um recipiente fechado. Isso é diferente de assumir que alguns sachês de sílica conseguirão recuperar rapidamente um filamento que já absorveu umidade e necessita de um processo específico de secagem.

    Posso deixar PLA aberto na impressora?

    O impacto depende das condições ambientais e do tempo de exposição. Quando o filamento ficará sem uso, armazená-lo de forma protegida reduz sua exposição ao ambiente. Para períodos maiores, vale seguir as recomendações de armazenamento fornecidas pelo fabricante do filamento.

    Todo PLA precisa passar pelo secador?

    Não. Não há motivo para assumir que todo rolo de PLA aberto precisa automaticamente de secagem. Quando houver suspeita de umidade, considere os sintomas, descarte outras causas possíveis e consulte as orientações de secagem fornecidas pelo fabricante do filamento.

    No fim, o melhor cuidado é o que acompanha o rolo

    Na bancada maker, é fácil imaginar que o equipamento mais completo será sempre a solução mais segura.

    Nem sempre.

    Às vezes, o filamento precisa apenas de um lugar protegido para esperar pela próxima impressão. Em outras situações, há sinais que justificam investigar umidade e consultar o procedimento de secagem indicado pelo fabricante.

    Entender essa diferença torna a escolha mais simples — e ajuda a comprar um acessório porque ele atende a uma necessidade identificada, não apenas porque reúne muitos recursos.

    O rolo volta para a prateleira. A bancada fica livre outra vez.

    E a próxima impressão pode começar com uma dúvida a menos.

    Continue lendo

    Para conhecer outro material disponível no catálogo, leia também a análise do PLA Voolt3D Preto Velvet.


    Nota editorial e de transparência

    Este artigo tem finalidade informativa e foi elaborado a partir de documentação técnica de fabricantes. As condições ideais de armazenamento e secagem podem variar conforme a composição do filamento e as orientações de cada fabricante. Consulte as instruções específicas do produto antes de realizar procedimentos de secagem.

    O YG Indica pode utilizar links de afiliado neste conteúdo e receber comissão sobre compras qualificadas, sem custo adicional para o leitor. A presença de um produto no artigo não significa que ele tenha sido testado pelo YG Indica, salvo quando isso estiver expressamente informado.

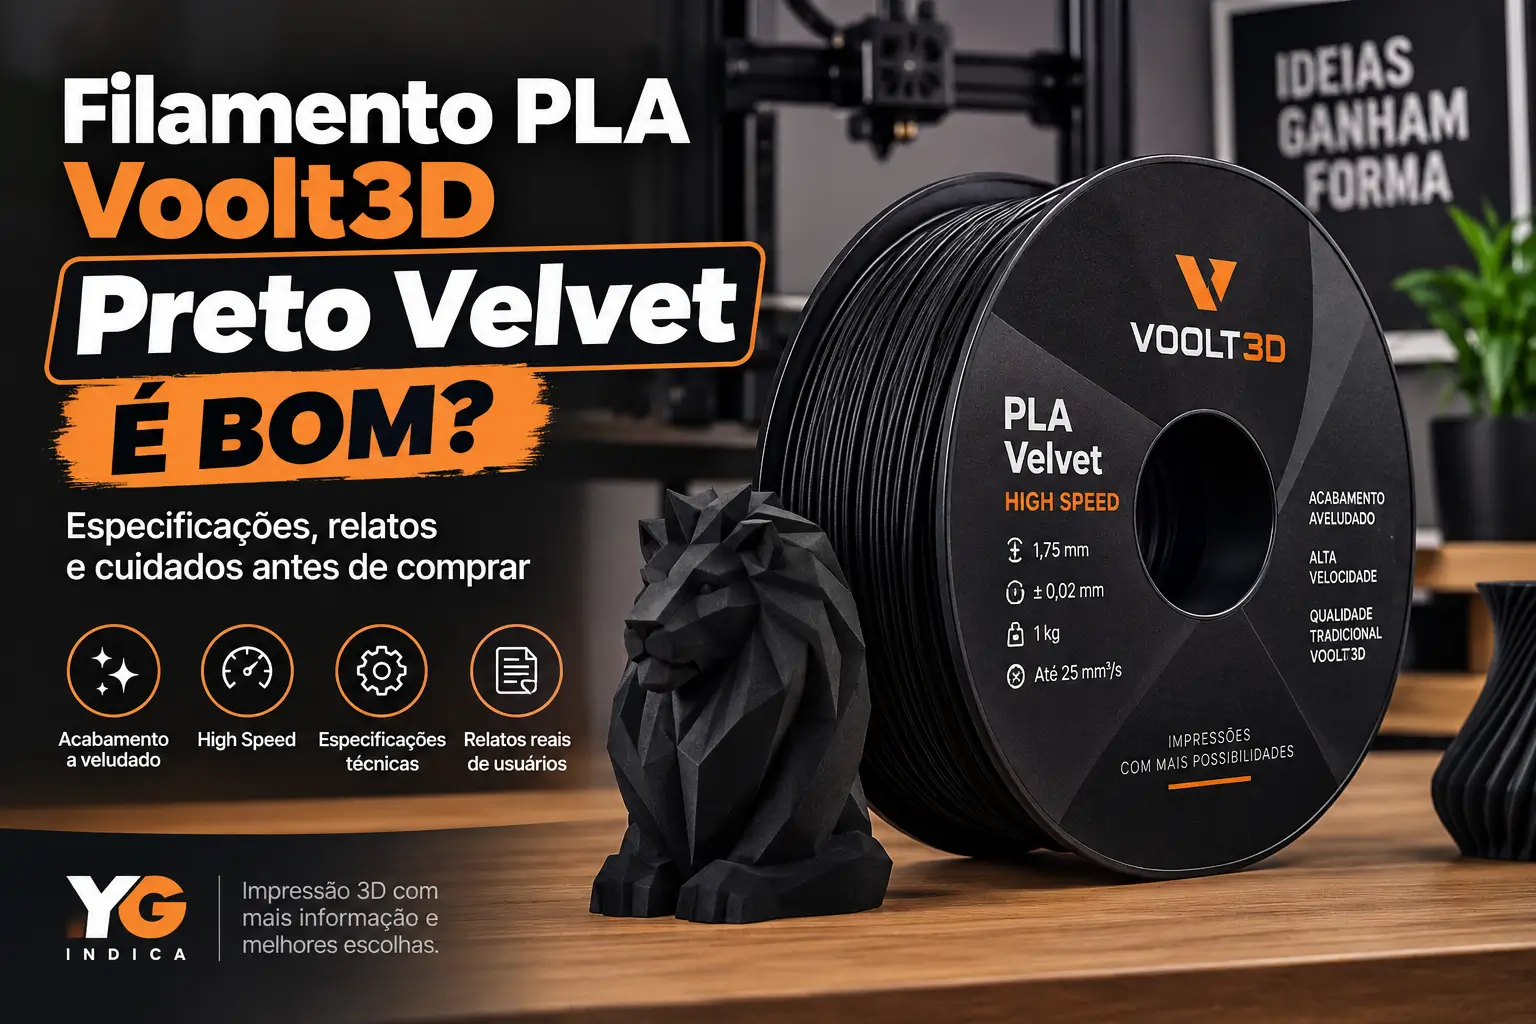
  • Filamento PLA Voolt3D Preto Velvet é bom? Especificações, relatos e cuidados antes de comprar

    Filamento PLA Voolt3D Preto Velvet é bom? Especificações, relatos e cuidados antes de comprar

    Escolher um filamento para impressão 3D envolve mais do que comparar o preço do quilo. Acabamento, facilidade de impressão, velocidade, consistência e adequação ao tipo de peça também fazem diferença.

    O PLA Preto Velvet High Speed da Voolt3D chama atenção principalmente pela proposta de acabamento aveludado, com menor percepção visual das linhas entre as camadas. Mas o filamento Voolt3D Preto Velvet é bom na prática?

    A resposta exige alguns cuidados. As especificações do fabricante são interessantes e existem experiências positivas de usuários, incluindo a avaliação de Leonardo, do YG Indica. Ao mesmo tempo, também encontramos relatos públicos de problemas com filamentos da marca e da linha Velvet.

    Por isso, esta análise separa informações do fabricante, conceitos técnicos, experiência de uso e relatos públicos de consumidores. O YG Indica não realizou ensaios laboratoriais ou testes padronizados de resistência e velocidade com este produto.

    Transparência: este conteúdo contém link de afiliado. O YG Indica pode receber uma comissão caso você faça uma compra por meio desse link, sem nenhum custo adicional para você. Isso não altera os critérios apresentados nesta análise.

    PLA Voolt3D Preto Velvet é bom?

    O PLA Preto Velvet da Voolt3D é uma opção que vale considerar principalmente para peças em que o acabamento visual é importante. O fabricante anuncia textura aveludada, camadas menos aparentes e vazão de até 25 mm³/s. Há relatos positivos de usuários, mas também experiências negativas, portanto o resultado pode depender da impressora, calibração, armazenamento e lote.

    O que é o PLA Preto Velvet da Voolt3D?

    O Preto Velvet faz parte da linha de PLA Velvet da Voolt3D, desenvolvida com foco em um acabamento semi-fosco e de aparência aveludada.

    Segundo a fabricante, a formulação utiliza uma tecnologia de expansão que ajuda a tornar as linhas entre as camadas menos visíveis. A Voolt3D também informa que o material pode ser lixado e pintado e que é compatível tanto com impressoras convencionais quanto com modelos de alta velocidade.

    É importante interpretar corretamente essas afirmações: camadas menos visíveis não significam camadas invisíveis. Altura de camada, geometria, iluminação, temperatura, calibração e outros parâmetros continuam influenciando a aparência final.

    Por isso, se o acabamento é o principal motivo da compra, vale observar fotografias de peças realmente impressas com o material, e não apenas imagens do carretel.

    Fonte: página oficial do PLA Preto Velvet da Voolt3D.

    Quais são as especificações do Voolt3D Preto Velvet?

    De acordo com as especificações publicadas pela Voolt3D, o Preto Velvet utiliza PLA (poliácido láctico), possui diâmetro nominal de 1,75 mm e tolerância declarada de ± 0,02 mm. A fabricante informa temperatura de extrusão entre 190 e 230 °C e vazão volumétrica de até 25 mm³/s.

    CaracterísticaInformação declarada
    MaterialPLA (poliácido láctico)
    Peso líquido1 kg
    Diâmetro1,75 mm
    Tolerância de diâmetro± 0,02 mm
    Temperatura de extrusão190–230 °C
    Temperatura da mesa50–70 °C
    Vazão volumétricaAté 25 mm³/s
    Densidade1,24 g/cm³
    Transição vítrea (Tg)Aproximadamente 55 °C
    Bico citado nos parâmetros0,4 mm

    Esses números são especificações declaradas pela fabricante, e não resultados de medições independentes realizadas pelo YG Indica.

    A própria Voolt3D recomenda testes de calibração e informa que os parâmetros podem variar conforme a linha e a cor do filamento.

    Fonte: especificações oficiais da Voolt3D.

    O que significa o “High Speed” do Voolt3D Velvet?

    “High Speed” indica a proposta de trabalhar com fluxos de material maiores, mas não significa que qualquer impressora conseguirá utilizar qualquer velocidade mantendo a mesma qualidade. A velocidade em mm/s é apenas uma parte da equação; também importa quanto plástico o hotend consegue derreter e extrudar por segundo.

    Uma aproximação útil para entender essa relação é:

    Vazão volumétrica ≈ largura da linha × altura da camada × velocidade

    Imagine, por exemplo:

    0,45 mm × 0,20 mm × 200 mm/s ≈ 18 mm³/s

    Isso significa que uma impressão com esses parâmetros exigiria aproximadamente 18 mm³ de material por segundo.

    Esse cálculo é apenas um exemplo matemático e não uma recomendação de configuração para o Preto Velvet.

    Na prática, fatiadores podem utilizar modelos mais precisos para calcular a seção da extrusão. Além disso, o limite real depende tanto do filamento quanto do hotend da impressora.

    A documentação da Prusa explica que a velocidade volumétrica máxima representa quanto plástico o hotend consegue derreter de forma confiável por segundo. Quando esse limite é ultrapassado, podem surgir problemas como subextrusão, estalos no extrusor e pior adesão entre camadas.

    Fonte técnica: Prusa Knowledge Base — Max Volumetric Speed.

    É possível imprimir o Voolt3D Velvet a 25 mm³/s?

    Os 25 mm³/s são um valor máximo anunciado pela Voolt3D, não uma garantia de que toda impressora, temperatura, geometria ou configuração conseguirá trabalhar nesse fluxo com qualidade. A capacidade do hotend também limita a vazão. O caminho mais seguro é começar com um perfil conservador, calibrar o material e aumentar gradualmente.

    Em outras palavras, não faz sentido configurar automaticamente 25 mm³/s apenas porque esse número aparece na ficha técnica.

    O que usuários relatam sobre o PLA Velvet da Voolt3D?

    Os relatos públicos sobre a linha Velvet são variados. Há usuários que descrevem bons resultados, inclusive após vários quilos utilizados, enquanto outros relatam dificuldades como fragilidade, alimentação, stringing ou inconsistências. Esses depoimentos ajudam a identificar situações possíveis, mas não funcionam como testes controlados nem permitem calcular uma taxa de defeitos.

    Em discussões da comunidade brasileira de impressão 3D, encontramos usuários relatando bons resultados com a linha Velvet em diferentes impressoras e configurações.

    Também existem experiências negativas. Há relatos envolvendo quebra ou fragilidade do filamento, problemas de alimentação, stringing e dificuldades de impressão.

    Um ponto interessante é que nem todo problema inicialmente atribuído ao filamento necessariamente tem o material como causa. Em uma discussão envolvendo PLA Velvet Preto e uma Creality K1 Max, por exemplo, o usuário relatou travamentos durante a impressão; posteriormente, informou que o problema estava relacionado ao uso da impressora fechada e que a orientação de abrir a tampa resolveu a situação.

    Isso mostra por que relatos individuais precisam ser interpretados com cuidado.

    Também há casos em que usuários atribuem problemas ao próprio material ou a determinados lotes. Sem medições independentes e amostras maiores, porém, não é possível determinar a frequência desses problemas.

    Para consulta:

    Discussões sobre PLA Voolt3D e Velvet no Reddit

    A conclusão mais responsável é que existem experiências tanto positivas quanto negativas, e fatores como lote, umidade, armazenamento, perfil de impressão, temperatura, hotend e configuração da máquina podem interferir no resultado.

    O PLA Velvet precisa ser calibrado?

    Sim. Mesmo quando a impressora já possui um bom perfil genérico de PLA, fazer calibrações específicas pode melhorar o resultado com um novo filamento.

    Temperatura, fluxo, retração e velocidade volumétrica estão entre os parâmetros que podem influenciar a impressão.

    A própria Voolt3D recomenda realizar testes de calibração para obter melhores resultados com seus filamentos.

    Isso é especialmente importante se a intenção for aproveitar a proposta High Speed. Antes de aumentar significativamente a velocidade, verifique se a extrusão permanece consistente e se não aparecem sinais de subextrusão ou perda de adesão entre as camadas.

    Como armazenar o PLA Velvet?

    Mantenha o filamento protegido da umidade, preferencialmente em embalagem ou recipiente fechado com dessecante. A Voolt3D recomenda manter o produto embalado com sílica, em local seco e longe da radiação solar.

    Se surgirem alterações no comportamento do filamento após um período armazenado, a condição do material deve entrar na investigação antes de concluir que existe um defeito de fabricação.

    Evite, entretanto, aplicar procedimentos de secagem em temperaturas escolhidas aleatoriamente. Consulte as recomendações do fabricante do filamento e do equipamento utilizado para secagem.

    Para quais projetos o Preto Velvet faz mais sentido?

    Pelas características gerais do PLA e pela proposta estética da linha Velvet, o material merece atenção principalmente em peças decorativas, bustos, miniaturas, modelos de exposição, protótipos visuais e objetos nos quais o acabamento externo tem bastante importância.

    A documentação técnica da Prusa classifica o PLA como um material adequado para modelos detalhados, figuras e protótipos que não exigem elevada resistência mecânica, química ou térmica.

    Por outro lado, PLA não costuma ser a primeira escolha para aplicações sujeitas a temperaturas elevadas, exposição prolongada ao ambiente externo ou esforços mecânicos importantes.

    No caso específico do Preto Velvet, a própria Voolt3D declara uma temperatura de transição vítrea (Tg) de aproximadamente 55 °C.

    Portanto, a escolha do material deve considerar não apenas a aparência da peça, mas também onde e como ela será utilizada.

    Referência: guia técnico sobre PLA da Prusa.

    Voolt3D Preto Velvet vale a pena?

    Para quem procura PLA preto com acabamento semi-fosco e menor destaque visual das linhas de camada, o Voolt3D Preto Velvet apresenta características interessantes. A ficha técnica indica diâmetro de 1,75 ± 0,02 mm e vazão de até 25 mm³/s, enquanto relatos públicos mostram experiências positivas e negativas.

    No uso de Leonardo, do YG Indica, a avaliação geral do produto é positiva. Essa experiência, porém, deve ser entendida como relato de uso, e não como um teste laboratorial ou garantia de que todas as impressoras e lotes apresentarão o mesmo comportamento.

    Por isso, para quem ainda não conhece o material, uma estratégia prudente é começar com um carretel de 1 kg e imprimir uma peça representativa do tipo de trabalho que pretende produzir.

    Observe principalmente:

    • acabamento superficial;
    • consistência da extrusão;
    • alimentação do filamento;
    • stringing;
    • encaixes e precisão das peças;
    • comportamento em impressões mais longas;
    • repetibilidade entre impressões.

    Se encontrar uma combinação de parâmetros que funcione bem, salve o perfil no fatiador e registre também o lote utilizado.

    Pontos positivos e cuidados antes de comprar

    Entre os aspectos que chamam atenção estão o acabamento semi-fosco e aveludado, a proposta de reduzir a percepção das linhas de camada, a possibilidade de lixamento informada pelo fabricante e a especificação para impressão em maior vazão.

    Em contrapartida, o limite anunciado de 25 mm³/s não deve ser interpretado como velocidade garantida em qualquer impressora, e existem relatos públicos tanto positivos quanto negativos sobre filamentos da marca e da linha Velvet.

    Também é importante lembrar que PLA possui limitações naturais para peças submetidas a calor elevado ou uso externo.

    Veredito: o PLA Preto Velvet da Voolt3D é uma boa compra?

    O PLA Voolt3D Preto Velvet pode ser uma escolha interessante para projetos em que acabamento visual e aparência menos brilhante são prioridades. As especificações são compatíveis com essa proposta e existem experiências positivas de uso, inclusive no YG Indica.

    Ao mesmo tempo, os relatos disponíveis não justificam afirmar que ele é o melhor PLA do mercado ou que entregará o mesmo desempenho em qualquer impressora.

    A recomendação do YG Indica é simples: se a proposta estética combina com o seu projeto, comece com um carretel, calibre o material na sua impressora e avalie o resultado antes de comprar em maior quantidade.

    Antes de finalizar a compra, confirme se o anúncio corresponde especificamente ao PLA Preto Velvet High Speed, verifique o peso do carretel, o vendedor, o prazo de entrega e o preço total considerando o frete.

    Consultar o PLA Voolt3D Preto Velvet no Mercado Livre — link de afiliado

    Preço, estoque, condições de pagamento e frete podem mudar sem aviso. Consulte as informações atualizadas diretamente no anúncio antes da compra.

    Perguntas frequentes sobre o PLA Voolt3D Preto Velvet

    O PLA Voolt3D Preto Velvet é fosco?

    A Voolt3D descreve a linha Velvet como semi-fosca e de textura aveludada. O efeito visual final pode variar conforme geometria da peça, altura de camada, temperatura, velocidade, iluminação e configurações utilizadas na impressão.

    Qual a temperatura para imprimir PLA Voolt3D Velvet?

    Para o Preto Velvet High Speed, a Voolt3D informa 190 a 230 °C no bico e 50 a 70 °C na mesa. Esses valores representam uma faixa de trabalho. A temperatura ideal deve ser ajustada conforme impressora, velocidade e resultado obtido nos testes de calibração.

    Qual a velocidade volumétrica do PLA Velvet Voolt3D?

    A Voolt3D anuncia vazão volumétrica de até 25 mm³/s para o Preto Velvet High Speed. Esse número não significa que toda impressora conseguirá trabalhar nesse limite. Hotend, temperatura, bico, altura de camada, largura de extrusão e características da peça também influenciam a vazão possível.

    O Voolt3D Preto Velvet serve para impressoras rápidas?

    O fabricante classifica o produto como High Speed e informa compatibilidade com impressoras convencionais e de alta velocidade. Para aproveitar fluxos elevados, entretanto, a impressora também precisa ter capacidade de aquecimento e extrusão suficiente. Calibrar o filamento antes de buscar velocidades máximas continua sendo recomendado.

    O PLA Velvet é indicado para peças que ficam no sol?

    PLA possui limitações para aplicações externas, principalmente devido ao calor e à exposição prolongada à radiação UV. A Voolt3D declara Tg de aproximadamente 55 °C para o Preto Velvet. Para peças funcionais expostas ao ambiente externo, vale avaliar materiais mais adequados às condições específicas do projeto.


    Nota editorial: as especificações deste artigo foram consultadas na documentação da fabricante. Relatos de comunidades online representam experiências individuais e não substituem testes controlados. Parâmetros e características comerciais podem ser alterados pelo fabricante; consulte a ficha técnica atual antes da compra.